KingsCutter
  • Biblioteca
  • Pedir orçamento
  • Preços
  • Calculadora
  • Tutoriais
EntrarCriar grátis
Guias›Molde Caixa 2 Partes
MOLDE 8 minAtualizado: Outubro de 2026

Molde Caixa 2 Partes

Resposta rápida

O Molde Caixa 2 Partes monta, a partir do seu modelo 3D, uma caixa rígida em duas metades com funil para despejar cera, sabonete, resina ou gesso. Padrão, com Cera: parede de 5 mm, boca de 8 mm, macho e fêmea e ranhuras para elásticos.

O que o gerador faz e o que não faz

Resolvido pelo gerador
  • Envolve sua peça em uma caixa com 5 mm de parede e a divide em duas metades pela emenda, com 0,2 mm de folga entre elas
  • Abre o funil na tampa, com uma boca de 8 mm, que desce até o ponto mais alto da cavidade
  • Ajusta sozinho a boca, a folga, o respiro e a parede conforme o que você vai moldar
  • Coloca o encaixe entre metades, as ranhuras para elásticos e os encaixes de alavanca na emenda
  • Calcula quanto material o vazamento leva, em ml e em gramas
  • Repete a cavidade até 6 vezes em fila com “Cópias”, cada uma com seu funil
→ Fica por sua conta
  • →Enviar um modelo fechado, sem furos na superfície
  • →Fechar as metades com elásticos, parafusos ou travas antes de despejar
  • →Passar desmoldante com resina, e despejar a cera de baixo e devagar para não entrar ar
  • →Esperar o material endurecer e abrir o molde

Como a caixa funciona

A caixa impressa é o molde: você despeja o material direto dentro, sem silicone. As duas metades envolvem sua peça com 5 mm de parede por padrão e se separam pela emenda, que com “Posição da emenda” em 0 passa pelo centro da peça.

O material entra pelo funil da tampa. Com a base “Fechada” a caixa tem fundo; com a base “Aberta” a cavidade sai pelo pé da peça, você vira o molde e despeja por essa boca, sem funil.

As metades se encaixam com o encaixe entre metades e se fecham com o método que você escolher. Os encaixes de alavanca, na emenda, servem para abrir o molde fazendo alavanca.
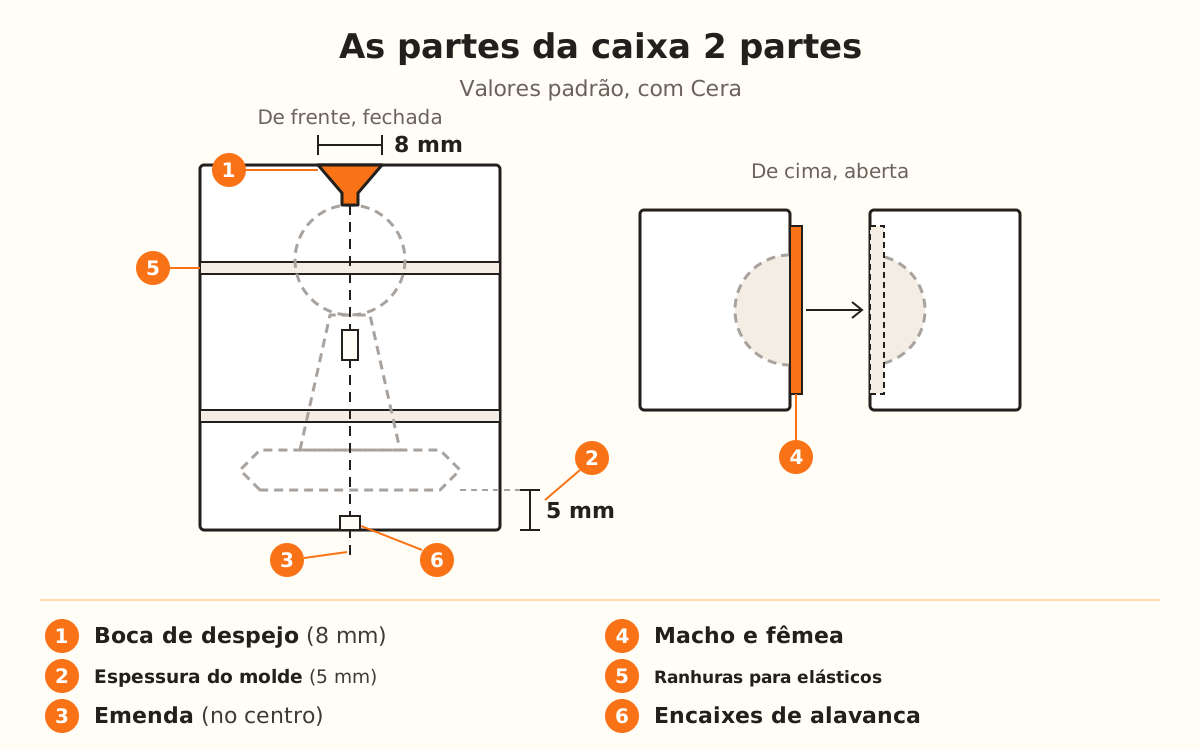
Caixa fechada de frente com o peão de exemplo dentro, o funil com boca de 8 mm, a parede de 5 mm, a emenda no centro, as ranhuras para elásticos e os encaixes de alavanca; ao lado, as duas metades abertas vistas de cima com o macho e a fêmea.
Entre as duas metades ficam 0,2 mm de folga de encaixe; aumente se a sua impressora imprime apertado.
1

Escolha o produto

No seletor, escolha “Molde de silicone desmontável”. Ele tem a etiqueta STUDIO: criar é grátis, mas para baixar você precisa do plano Studio.

No alto do painel, “Tipo de molde” oferece “Caixa” e “Carcaça ajustada”. Escolha “Caixa”: é o Molde Caixa 2 Partes, duas metades rígidas em que você despeja o material direto.

2

Envie sua peça

Use “Envie seu modelo (STL, OBJ ou 3MF)” com um modelo fechado, sem furos na superfície. Enquanto você não enviar nada, o molde é montado com a peça de “Testar com um exemplo”: “Peão” (a padrão), “Esfera” ou “Diamante”.

Com o seu arquivo aparece “Eixo para cima” (Z ↑ por padrão): mude se o modelo chegou deitado. “Tamanho do modelo” vai de 25 a 300% (100%).

3

Escolha o que você vai moldar

Em “O que você vai moldar?” há oito opções: “Resina”, “Silicone”, “Chocolate”, “Cera” (a padrão), “Sabonete”, “Argila”, “Gesso” e “Concreto”. Ao escolher, a boca de despejo, a folga, o respiro e a parede se ajustam sozinhos; o painel resume embaixo, por exemplo com Cera: boca de 8 mm, parede de 5 mm, “sem respiro”.

Com o molde gerado, o painel mostra quanto material o vazamento usa, em ml e em gramas. Os gramas saem da densidade do material; se a sua for outra, digite-a em “Densidade”.

4

Ajuste o formato da caixa

“Posição da emenda” desloca o corte entre metades de -40 a 40 mm (0 = centro). “Cópias” coloca de 1 a 6 cavidades em fila, com 8 mm de “Separação entre peças”. “Espessura do molde” vai de 2,5 a 12 mm (5 mm).

“Formato do molde” oferece “Cubo” (o padrão), “Cilindro” ou “Adaptado”, que segue seu objeto por faixas e gasta menos material; com “Adaptado” aparece “Detalhe da caixa” (4, de 1 a 6). “Divisão”: “Vertical”, esquerda e direita, ou “Horizontal”, embaixo e em cima.

5

Escolha a base, o encaixe e o fecho

Em “Base”, com “Fechada” (a padrão) você ajusta a “Ø boca de despejo” (8 mm, de 3 a 20), o “Funil” (“Cônico” ou “Cilindro”), o “Reservatório” com seu “Material extra” (10%, de 5 a 50) e os “Pés” (5 mm). Com “Aberta” aparecem os “Pilares” (5 × 8 mm). Com Cera você pode somar o “Furo para o pavio” (2,5 mm); a “Alça” está sempre disponível.

“Encaixe entre metades”: “Macho e fêmea” (o padrão), “Pinos” ou “Chaves de registro”. “Prender as metades com”: “Elásticos” (o padrão), “Parafusos” (M3 por padrão), “Travas” ou “Nenhum”.

6

Imprima, feche e despeje

As duas metades vêm no mesmo arquivo. No visualizador, o botão “Separar” as mostra afastadas para você revisá-las antes de baixar.

Feche as metades, despeje pela boca, deixe endurecer e abra o molde pelos encaixes de alavanca. Com resina, use desmoldante. Com cera, use PETG e despeje de baixo e devagar: do alto entra ar e a vela sai com bolhas.

Dicas rápidas
Antes de enviar seu arquivo, veja como fica a caixa com o “Peão” de exemplo.
Teste “Chaves de registro” se as metades escorregarem: com os domos, elas se centralizam sozinhas ao fechar.
Com “Resina”, a caixa já vem com um respiro de 2 mm, que deixa escapar o ar preso.
Se o seu material encolhe muito ao curar, ligue o “Reservatório” e aumente o “Material extra”.
Se você girou o modelo e a boca não cai mais no ponto mais alto dele, mova-a com “Deslocamento X da boca” e “Deslocamento Y da boca”.
ParâmetroPadrãoFaixa
O que você vai moldar?Cera8 materiais
Tamanho do modelo100%25-300%
Posição da emenda0 mm-40 a 40 mm
Cópias11-6
Separação entre peças8 mm3-40 mm
Espessura do molde5 mm2,5-12 mm
Formato do moldeCuboCubo, Cilindro ou Adaptado
DivisãoVerticalVertical ou Horizontal
BaseFechadaFechada ou Aberta
Ø boca de despejo8 mm3-20 mm
FunilCônicoCônico ou Cilindro
Material extra (com Reservatório)10%5-50%
Altura dos pés5 mm2-20 mm
Largura × comprimento dos pilares5 × 8 mm3-12 × 3-30 mm
Diâmetro do furo (pavio)2,5 mm1,5-6 mm
Encaixe entre metadesMacho e fêmeaMacho e fêmea, Pinos ou Chaves de registro
Prender as metades comElásticosElásticos, Parafusos, Travas ou Nenhum
Ø respiro0 mm (desligado)0-5 mm
Folga de encaixe0,2 mm0,05-0,6 mm
Encaixes de alavancaLigadoLigado ou desligado
O que você vai moldar?BocaParedeRespiroFolga
Resina8 mm5 mm2 mm0,15 mm
Silicone8 mm5 mm2 mm0,2 mm
Chocolate10 mm5 mmNão0,2 mm
Cera8 mm5 mmNão0,2 mm
Sabonete10 mm5 mmNão0,2 mm
Argila12 mm6 mm2 mm0,25 mm
Gesso12 mm7 mmNão0,25 mm
Concreto14 mm7 mm2 mm0,3 mm
FechoAjustePadrãoFaixa
Chaves de registroTamanho das chaves10 mm3-20 mm
Chaves de registroFolga das chaves0,5 mm0-1,5 mm
ParafusosDiâmetro do parafuso3 mm2-6 mm
ParafusosDiâmetro da cabeça6 mm3-12 mm
ParafusosAltura da cabeça2 mm1-6 mm
TravasAltura da trava10 mm6-20 mm
TravasEspessura da trava4 mm2-6 mm
TravasFolga da trava0,25 mm0,1-0,8 mm
TravasPressão de fechamento0,25 mm0,1-1 mm

Antes de despejar: o que mexer primeiro

As metades não fecham
Aumente a “Folga de encaixe” (até 0,6 mm)
As metades escorregam ao fechar
Mude o “Encaixe entre metades” para “Chaves de registro”
A peça sai com bolhas
Despeje de baixo e devagar; some um “Ø respiro” de 0,5 mm ou mais
Fica um afundado em cima da peça
Ligue o “Reservatório” e aumente o “Material extra”
As travas não foram colocadas
Desça a emenda ou use outro fecho
O molde é difícil de abrir
Confira se os “Encaixes de alavanca” estão ligados

Solução de problemas

O painel avisa que as travas não foram colocadas
Causa: A metade de cima é baixa demais para as travas.
Solução: Desça a emenda com “Posição da emenda”.
Se persistir: Use outro fecho em “Prender as metades com”: “Elásticos” ou “Parafusos”.
O furo para o pavio não foi feito
Causa: A peça não passa por onde iria o pavio: o centro da boca.
Solução: Desloque a boca com “Deslocamento X da boca” ou “Deslocamento Y da boca” em “Ajustes avançados”.
Se persistir: Gire a peça com “Eixo para cima”.
As duas metades não fecham
Causa: A impressora imprime mais apertado que a “Folga de encaixe” de 0,2 mm.
Solução: Aumente a “Folga de encaixe”, de 0,05 a 0,6 mm.
Se persistir: Com “Chaves de registro”, aumente também a “Folga das chaves” (0,5 mm por padrão).
A vela sai com bolhas
Causa: A cera caiu do alto e trouxe ar.
Solução: Despeje de baixo e devagar, rente à parede.
Se persistir: Some um “Ø respiro”: a partir de 0,5 mm, é feito um canal fino do lado oposto à boca.
A peça fica afundada em cima
Causa: O material encolhe enquanto cura e não há de onde repor.
Solução: Ligue o “Reservatório”: um copo sobre a tampa com material extra que desce e preenche a peça.
Se persistir: Aumente o “Material extra” (de 5 a 50%).
A boca não cai no ponto mais alto da peça
Causa: Você girou o modelo e o ponto mais alto ficou em outro lugar.
Solução: Mova a boca com “Deslocamento X da boca” e “Deslocamento Y da boca” (de -40 a 40 mm).
Se persistir: Teste outro “Eixo para cima” para que o ponto mais alto fique em cima.
Prefiro não usar elásticos
Causa: Com “Elásticos” a caixa vem com ranhuras ao redor e o fecho depende dos elásticos.
Solução: Mude “Prender as metades com” para “Travas”, que fecham por pressão, ou para “Parafusos”.
Se persistir: Com “Parafusos”, o furo sai com 0,4 mm de folga e do outro lado fica o encaixe sextavado da porca.
Não encontro a caixa no seletor
Causa: A caixa fica dentro de “Molde de silicone desmontável”, junto com a “Carcaça ajustada”.
Solução: Escolha “Molde de silicone desmontável” e, em “Tipo de molde”, “Caixa”.
Se persistir: Ao mudar de tipo, a peça e o material se mantêm.

Perguntas frequentes

Qual plano eu preciso?
O plano Studio. Você pode criar o molde e vê-lo sem plano; o plano é pedido ao baixar.
Qual é a diferença entre “Caixa” e “Carcaça ajustada”?
Na caixa você despeja cera, sabonete, resina ou gesso direto dentro e depois a abre. A carcaça abraça seu objeto: você despeja silicone entre os dois e fica com um molde flexível.
Quais arquivos posso enviar?
STL, OBJ ou 3MF, de um modelo fechado, sem furos na superfície.
Posso fundir várias peças de uma vez?
Sim. “Cópias” coloca de 1 a 6 cavidades iguais em fila; cada uma tem seu funil, seu respiro e seu reservatório.
Com qual filamento eu imprimo?
PETG. Com cera, o PETG aguenta melhor a cera quente que o PLA.

Pronto para criar o seu?

Envie sua imagem e receba um STL pronto para imprimir em segundos.

Criar meu molde caixa →

Continue lendo

Molde de Gesso →Molde de silicone →Configurações de impressão por produto →
KingsCutter

O gerador de cortadores 3D mais completo. Feito para confeiteiras, disponível em 15 idiomas.

Contato rápido
Produto
  • Editor 3D
  • Ferramentas
  • Biblioteca
  • Preços
  • Como funciona
  • Galeria
Serviços
  • Pedir orçamento
  • Para vendedores
  • Afiliados
  • Blogue
Legal
  • Termos
  • Privacidade
  • Reembolsos
  • Comparativo
  • Perguntas frequentes
  • Contato

© 2026 KingsCutter · Feito para confeiteiras do mundo todo

kingscutter