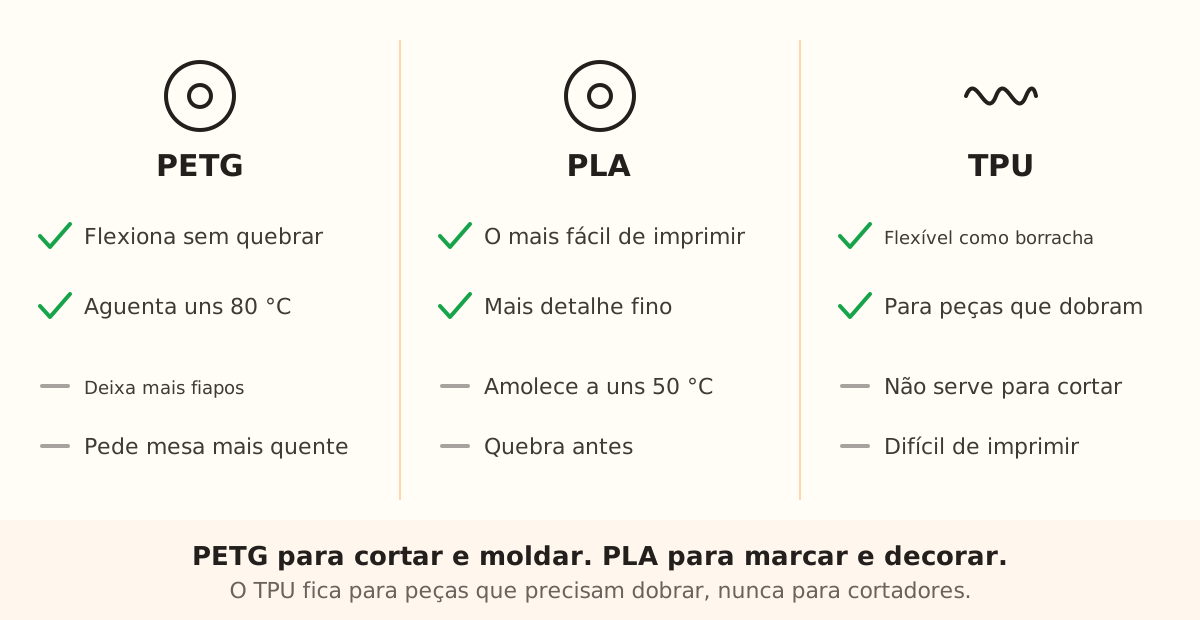
PETG para cortadores e moldes: aguenta lavagem e flexiona sem quebrar. PLA para carimbos, gravadores e decoração: é mais rígido e dá mais detalhe. TPU não serve para cortar: é flexível e dobra junto com a massa.
O que o arquivo resolve e o que depende do material
Já vem resolvido no design
O mesmo STL serve para PLA, PETG ou TPU: o material é escolhido na hora de fatiar
Paredes com espessura imprimível nos filamentos comuns
Peças pensadas para imprimir sem suportes
Medidas em milímetros que não mudam com o material
→ Você decide
→Qual material combina com o jeito que a peça vai ser usada
→Que o filamento seja declarado próprio para alimentos pelo fabricante
→Secar antes de imprimir
→Ajustar as temperaturas à sua impressora e à sua marca
O que muda de um material para outro
Os três imprimem em qualquer impressora FDM, mas se comportam diferente na cozinha. O que importa para nossos produtos é quanto flexionam, quanto calor aguentam e como é fácil conseguir detalhe.
O PETG flexiona um pouco antes de quebrar e aguenta mais temperatura (por volta de 80 °C): por isso é o padrão para cortadores, que são pressionados e lavados toda hora, e para moldes que recebem silicone.
O PLA é mais rígido e mais fácil de imprimir com detalhe fino, mas quebra antes e amolece acima de 50 °C. O TPU é flexível como borracha: ótimo para peças que precisam dobrar, inútil para cortar massa.
Nenhum material ganha em tudo: o PETG aguenta pressão e calor, o PLA dá mais detalhe e o TPU só serve quando a peça precisa dobrar.
1
Veja como a peça é usada
Se ela é pressionada contra a massa e lavada com frequência (cortadores, moldes, ejetor), você precisa de um material que flexione sem quebrar: PETG.
2
Veja quanto detalhe ela precisa
Se o importante é o detalhe fino ou que a peça não dobre (carimbos, gravador, estênceis, toppers decorativos), o PLA dá um resultado melhor e é mais fácil de imprimir.
3
Descarte o flexível para cortar
O TPU é flexível como borracha: dobra junto com a massa e não corta. Deixe para peças que precisam dobrar ou amortecer.
Dicas rápidas
Na dúvida entre dois materiais, imprima a mesma peça pequena nos dois e teste com a sua massa.
PETG úmido deixa fiapos: seque antes de uma fornada importante.
Use uma cor diferente para as peças de cozinha e as de artesanato.
Não use PLA para nada que receba algo acima de 50 °C.
Propriedade
PETG
PLA
Flexão antes de quebrar
Boa
Pouca
Temperatura que aguenta
~80 °C
~50 °C
Facilidade de impressão
Média
Alta
Detalhe fino
Bom
Muito bom
Fiapos na impressão
Mais frequentes
Poucos
Lavagem frequente
Aguenta
Desgasta antes
Produto
Material recomendado
Por quê
Cortadores (todos)
PETG
São pressionados e lavados toda hora
Cortador + Carimbo
PETG
Corta e carimba com pressão
Molde de Silicone e Molde Palavra
PETG
Aguenta pressão e um pouco de calor
Gravador
PLA
A placa fina precisa de rigidez
Carimbo
PLA ou PETG
PLA para detalhe; PETG para uso pesado
Topper de Bolo
PLA ou PETG
PLA para decoração; PETG se encostar no chantilly
Estêncil
PLA
Peça plana e fina: o PLA não deforma
Ejetor
PETG
Uso repetido com alimento
TPU
Serve para
Não serve para
Flexível
Peças que precisam dobrar ou amortecer
Cortar massa: dobra junto com ela
Difícil de imprimir
Quem já tem experiência
Impressoras com extrusora Bowden longa
Você escolheu um material e algo não vai bem
O cortador de PLA quebrou
Passe para PETG: ele flexiona antes de quebrar
O cortador de PETG entorta
Aumente a “Espessura” da parede para 1-1,2 mm
O carimbo de PETG sai com fiapos
Seque o filamento ou imprima em PLA
A peça deformou ao lavar
Água quente demais: lave à mão com água morna
O cortador de TPU não corta
É esperado: o TPU é flexível. Use PETG
Solução de problemas
O cortador de PLA quebrou
Causa:O PLA é rígido e quebra com massas duras ou quedas.
Solução:Reimprima em PETG, que flexiona antes de quebrar.
Se continuar:Aumente a “Espessura” da parede para 1-1,2 mm.
O carimbo de PETG sai com fiapos e pouco detalhe
Causa:PETG úmido ou quente demais; além disso, ele dá menos detalhe fino que o PLA.
Solução:Seque o filamento a 65 °C por 6 horas ou imprima o carimbo em PLA.
Se continuar:Use camada de 0,12 mm e baixe o bico em 5 °C.
O estêncil de PETG fica ondulado
Causa:Peças planas e finas deformam mais em PETG.
Solução:Imprima em PLA com a mesa a 50-60 °C.
Se continuar:Adicione brim e diminua a velocidade da primeira camada.
A peça de PLA deformou ao lavar
Causa:O PLA amolece com água quente, acima de uns 50 °C.
Solução:Lave à mão com água morna.
Se continuar:Para peças que são lavadas com frequência, passe para PETG.
O cortador de TPU não corta a massa
Causa:O TPU é flexível: dobra junto com a massa.
Solução:Reimprima em PETG.
Se continuar:Deixe o TPU para peças que precisam dobrar ou amortecer.
O molde amoleceu com algo quente
Causa:PLA usado com algo acima da temperatura que ele aguenta.
Solução:Use PETG, que aguenta por volta de 80 °C.
Se continuar:Espere o que você vai despejar esfriar antes de usar o molde.
Perguntas frequentes
PLA ou PETG para meu primeiro cortador?
PETG se você vai usar com frequência; PLA se só quer testar a forma. O PLA é mais fácil de imprimir, mas quebra antes.
O PLA+ é melhor que o PLA?
Costuma ser um pouco menos quebradiço, mas continua amolecendo com o calor. Para cortadores de uso frequente, o PETG continua sendo a melhor opção.
Posso fazer um molde de TPU?
Para os nossos moldes não vale a pena: o molde precisa ser rígido para o silicone pegar a forma exata. O TPU deforma.
Qual é próprio para alimentos?
Depende do filamento específico, não do tipo de plástico: procure a declaração do fabricante. O guia de materiais próprios para alimentos explica.
E o ABS?
Não recomendamos para nada que encoste em comida, e além disso ele é mais difícil de imprimir que o PETG.
Pronto para criar o seu?
Envie sua imagem e receba um STL pronto para imprimir em segundos.