KingsCutter
  • Bibliothèque
  • Demander un devis
  • Tarifs
  • Calculatrice
  • Tutoriels
Se connecterCréer gratuitement
Guides›Réglages d'impression par produit
IMPRESSION 10 minMis à jour: Octobre 2026

Réglages d'impression par produit

Réponse rapide

Presque tous les emporte-pièces sortent bien en PETG, couches de 0,2 mm, 3 parois et 15 % de remplissage, base sur le plateau. Tampons et graveurs demandent 0,12 mm ; les moules, 4 parois et 25 % de remplissage.

Ce que règle le fichier, et ce que règle le slicer

Déjà réglé dans le STL
  • Des parois d'épaisseur imprimable : l'éditeur ne descend jamais la paroi de l'emporte-pièce sous 0,6 mm
  • Des pièces déjà orientées pour l'impression : chacune posée sur le plateau, sans supports
  • Une seule pièce fermée par produit (ou plusieurs pièces séparées dans les kits)
  • Des dimensions exactes en millimètres : le slicer n'a rien à mettre à l'échelle
→ À décider dans le slicer
  • →Matériau, températures et vitesse selon votre filament et votre imprimante
  • →Hauteur de couche, parois et remplissage (les tableaux ci-dessous donnent le point de départ)
  • →Réorienter la pièce seulement si nécessaire : le STL arrive avec chaque pièce posée sur le plateau, en position d'impression
  • →Brim, ventilateur et autres réglages d'adhérence
1

Cherchez votre produit dans le tableau

Les tableaux ci-dessous regroupent les produits par famille : emporte-pièces, pièces qui marquent ou impriment un motif, et moules et décoration. Chaque ligne indique le matériau, la couche, les parois, le remplissage et comment poser la pièce sur le plateau.

2

Chargez le matériau et ses températures

PETG : buse à 230-250 °C, plateau à 70-80 °C, ventilateur à 30-50 %. PLA : buse à 190-220 °C, plateau à 50-60 °C, ventilateur à 100 %.

Séchez le PETG avant d'imprimer (65 °C pendant 6 heures dans un sécheur de filament) : humide, il laisse des bulles, des fils et des couches mal soudées.

3

Définissez couche, parois et remplissage

Pour les emporte-pièces, couches de 0,2 mm, 3 parois et 15 % de remplissage. Pour les tampons et graveurs, couches de 0,12 mm : le détail et le texte sortent bien plus nets.

Pour les moules qui reçoivent du silicone ou du chocolat, 4 parois et 25 % de remplissage : la pièce doit supporter la pression sans se déformer.

4

Orientez la pièce et retirez les supports

Emporte-pièces : base posée sur le plateau, tranchant vers le haut. Tampons : face du motif vers le haut. Graveur : plaque sur le plateau, parois vers le haut.

Aucun de ces produits n'a besoin de supports s'il est bien orienté. Si le slicer en ajoute tout seul, vérifiez l'orientation avant de les désactiver.

5

Assurez la première couche

Les pièces hautes et fines, comme les emporte-pièces, se décollent facilement. Un brim de 3-5 mm les maintient et s'enlève à la main à la fin. Sur l'Emporte Sandwich, le brim est quasi obligatoire.

Imprimez la première couche plus lentement et nettoyez le plateau à l'alcool isopropylique avant de commencer.
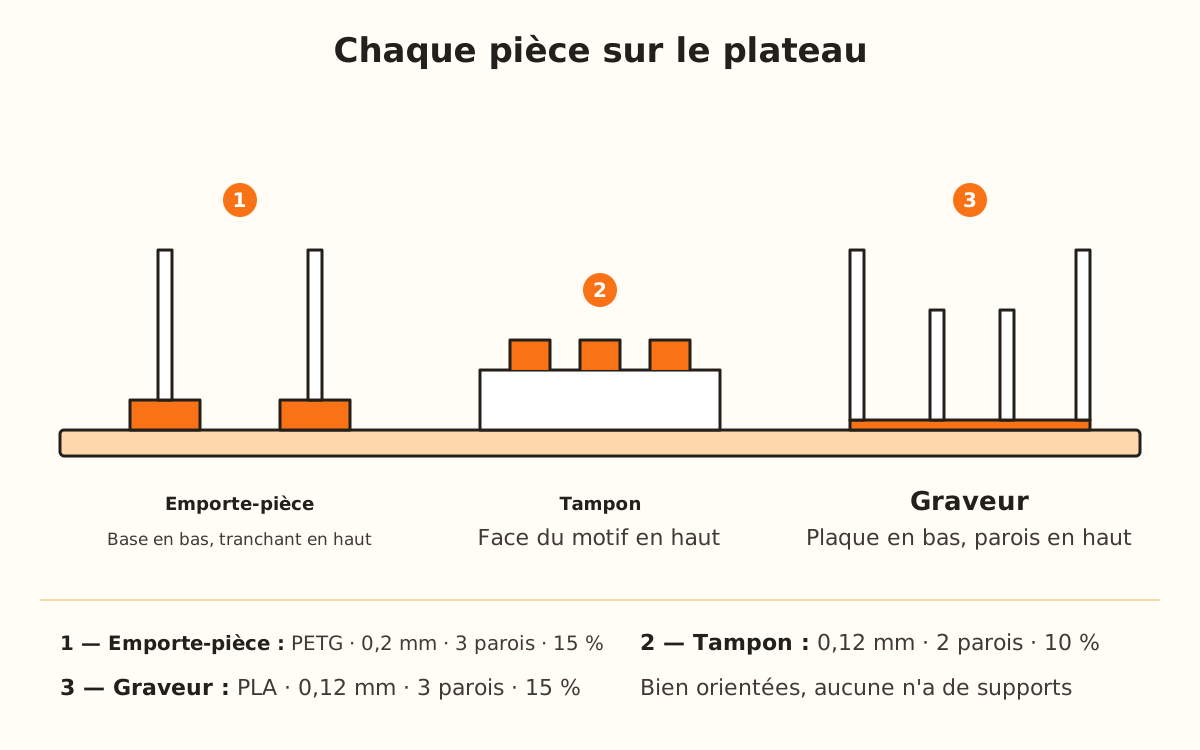
Emporte-pièce, tampon et graveur vus de profil sur le plateau de l'imprimante, chacun dans la bonne orientation.
L'orientation décide s'il faut des supports : base, face ou plaque bien posée, aucune de ces pièces n'en a besoin.
Astuces rapides
Séchez le PETG avant d'imprimer : c'est la différence entre un emporte-pièce net et un emporte-pièce plein de fils.
Si votre slicer gère la hauteur de couche variable, mettez 0,12 mm seulement sur les dernières couches du tranchant et 0,2 mm sur le reste.
Un brim de 3-5 mm sur toute pièce haute et fine : il ne coûte presque rien en filament.
Imprimez d'abord un petit emporte-pièce (50-60 mm) pour calibrer avant la grande pièce.
Si le PETG colle trop au plateau en verre, baissez le plateau de 5 °C.
Emporte-piècesMatériau · couche · parois · remplissageSur le plateau
Emporte-piècePETG · 0,2 mm · 3 · 15 %Base en bas
Set de taillesPETG · 0,2 mm · 3 · 15 %Base en bas
Multi-emportePETG · 0,2 mm · 3 · 15 %Base en bas
Multi-piècesPETG · 0,2 mm · 3 · 15 %Base en bas
Emporte SandwichPETG · 0,2 mm · 3 · 15 %Base en bas, avec brim
Kit FourréPETG · 0,2 mm · 3 · 15 %Base en bas
Marquent et imprimentMatériau · couche · parois · remplissageSur le plateau
GraveurPLA · 0,12 mm · 3 · 15 %Plaque en bas
TamponPLA ou PETG · 0,12 mm · 2 · 10 %Face en haut
Tampon BonbonPLA ou PETG · 0,12 mm · 2 · 10 %Face en haut
Rouleau à texturePETG · 0,12-0,2 mm · 3 · 10 %Sans supports
Moules et décorationMatériau · couche · parois · remplissageSur le plateau
Moule en siliconePETG · 0,2 mm · 4 · 25 %Base en bas
Moule MotPETG · 0,2 mm · 4 · 25 %Base en bas
Topper de gâteauPLA ou PETG · 0,2 mm · 3 · 15 %À plat, sans supports
PochoirPLA · 0,2 mm · 2 · 5 %À plat, sans supports
ÉjecteurPETG · 0,2 mm · 3 · 15 %Sans supports
TempératuresPETGPLA
Buse230-250 °C190-220 °C
Plateau70-80 °C50-60 °C
Ventilateur30-50 %100 %
Vitesse40-60 mm/s50-80 mm/s
Séchage préalable65 °C · 6 h45 °C · 4 h

Le défaut constaté et ce qu'il faut régler d'abord

Fils fins entre les parties
Séchez le filament et baissez la buse de 5 °C
Les coins se soulèvent
Brim de 3-5 mm et plateau à la température du matériau
Le tranchant sort arrondi
Couches de 0,12 mm sur les dernières couches
Texte du tampon flou
Couches de 0,12 mm et vitesse plus basse
La paroi se délamine
Montez la température de la buse de 5-10 °C
Le moule se déforme avec le silicone
4 parois et 25 % de remplissage, en PETG
Colle trop au plateau
Baissez le plateau de 5 °C ou mettez une couche de colle en bâton

Dépannage

L'emporte-pièce sort plein de fils
Cause: PETG humide ou buse trop chaude.
Solution: Séchez le filament à 65 °C pendant 6 heures et baissez la buse de 5 °C.
Si ça persiste: Augmentez la rétraction dans votre slicer par paliers de 0,5 mm.
La pièce se décolle du plateau en cours d'impression
Cause: Peu de surface d'appui sur les pièces hautes et fines.
Solution: Ajoutez un brim de 3-5 mm et nettoyez le plateau à l'alcool isopropylique.
Si ça persiste: Imprimez la première couche plus lentement et vérifiez le nivellement du plateau.
Les couches de la paroi se séparent quand on appuie
Cause: Température trop basse ou ventilateur trop fort pour le PETG.
Solution: Montez la buse de 5-10 °C et laissez le ventilateur à 30-50 %.
Si ça persiste: Passez à 3 ou 4 parois et vérifiez que le filament est sec.
Le texte du tampon est illisible
Cause: Couche trop épaisse pour la taille des lettres.
Solution: Imprimez en couches de 0,12 mm et plus lentement.
Si ça persiste: Agrandissez le tampon ou vérifiez que « Épaissir les lignes fines » est toujours activé (il l'est par défaut ; l'interrupteur se trouve dans « Contrôle total »).
Le slicer ajoute des supports partout
Cause: La pièce a pivoté à l'import ou en la réorientant dans le slicer : le tranchant ou la face du motif s'est retrouvé en bas.
Solution: Réimportez le STL tel qu'il a été téléchargé, ou retournez-la : emporte-pièces base en bas, tampons face du motif en haut.
Si ça persiste: Désactivez les supports et vérifiez l'aperçu des couches avant d'imprimer.
Le moule s'est déformé en le remplissant de silicone
Cause: Trop peu de parois ou de remplissage pour la pression du silicone.
Solution: Réimprimez-le en PETG avec 4 parois et 25 % de remplissage.
Si ça persiste: Montez le remplissage à 30 % et posez le moule sur une surface plane pour le remplir.

Questions fréquentes

Ces réglages conviennent-ils à toutes les imprimantes ?
Ce sont des points de départ pour les imprimantes FDM avec buse de 0,4 mm. Chaque imprimante et chaque marque de filament a ses différences : ajustez par paliers de 5 °C et d'une paroi.
Pourquoi le tampon a-t-il moins de parois que l'emporte-pièce ?
Le tampon est massif et le détail est sur la face : 2 parois et 10 % de remplissage suffisent. L'emporte-pièce est une paroi fine qui doit supporter la pression, d'où ses 3 parois.
Puis-je imprimer plusieurs emporte-pièces ensemble ?
Oui. Laissez au moins 10 mm entre les pièces et mettez un brim sur toutes.
Et si j'imprime un emporte-pièce entièrement en 0,12 mm ?
Le tranchant est plus net, mais l'impression prend bien plus de temps. D'où l'intérêt de la couche variable : fine seulement là où se trouve le tranchant.
Faut-il une buse spéciale ?
Pour les pièces de cuisine, une buse en acier inoxydable est préférable au laiton. Pour le reste, la buse de 0,4 mm d'origine suffit.

Prêt à créer le vôtre ?

Importez votre image et obtenez un STL prêt à imprimer en quelques secondes.

Créer ma pièce →

À lire ensuite

PLA, PETG et TPU comparés →Les meilleurs filaments pour chaque produit →Emporte-pièce simple →Tampon personnalisé →
KingsCutter

Le générateur d'emporte-pièces 3D le plus complet. Conçu pour les pâtissières, disponible en 15 langues.

Contact rapide
Produit
  • Éditeur 3D
  • Outils
  • Bibliothèque
  • Tarifs
  • Comment ça marche
  • Galerie
Services
  • Demander un devis
  • Pour les vendeurs
  • Affiliés
  • Blogue
Mentions légales
  • Conditions
  • Confidentialité
  • Remboursements
  • Comparatif
  • FAQ
  • Contact

© 2026 KingsCutter · Fait pour les pâtissières du monde entier

kingscutter