定制#27Studio
热成型模具
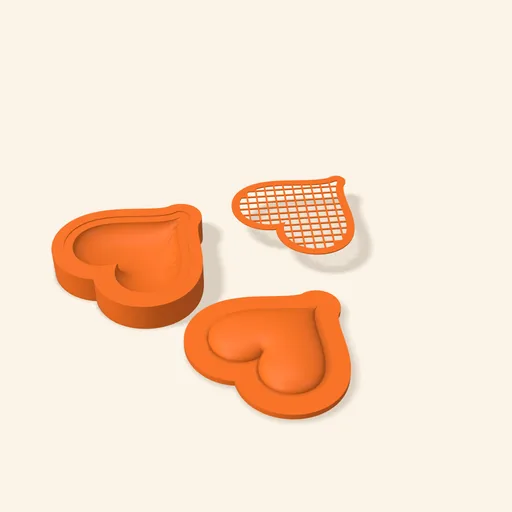
可打印网格加凸模和凹模,用热成型做出鼓起的挂饰
把轮廓变成一片平网,加热后在两个模具之间压制成型,两半拼成一个中空挂饰。
所有工具都可以免费设计并预览 3D 效果。只有下载标有Pro或Studio的工具时才需要套餐。 查看套餐
操作步骤
使用方法
一步步完成成品
上传轮廓或 logo;内部细节会以浮雕呈现。
选择网格图案、深度(mm)和压型形状(圆顶、锥形或平顶)。
打印两片网片和模具,再根据选择的连接方式打印销钉或准备磁铁。
加热网片,放在阴模上,用阳模压住直到冷却,再用销钉把两半连接起来。
注意事项
- 只加热网的部分,不要加热边框:边框保持轮廓,孔也开在边框上。
- 如果图形不对称,请开启背面半边的模具;否则两半对不上。
所需材料
材料和工具
- FDM 3D 打印机
- 网片用 PLA,模具用 PETG
- 吹风机、热风枪或热水
- 拿取热网片的手套或镊子,以及烫熔销钉端头的打火机或电烙铁
打印设置
| 网片 | 平放,2 份 | 每半一份。边框朝上,网面贴平台。 |
|---|---|---|
| 层高 | 0.2 mm | 0.6 mm 的网是 3 层,不必更细。 |
| 模具 | 开口朝上,无支撑 | 阳模的圆顶和阴模的凹腔都没有悬空。 |
| 模具填充 | 20 到 30 % | 只承受手的压力。 |
使用技巧
- 慢慢均匀地加热网面直到变软(PLA:60 到 80 °C);开始发亮或自行下垂时就可以了。
- 把热网片的边框放进阴模的台阶里,用翻转的阳模压到不再下陷为止。
- 冷却后再分开:温热时取出,半边会稍微回弹。
- 连接两半时,每对孔穿入一小段耗材,齐平剪断并把两端烫熔,防止滑出。
常见问题
- 压制时网面撕裂
- 拉伸过度:减小深度(超过图形半宽时面板会提示)、选更小的网孔或更粗的丝。
- 网片压不出形状
- 热量不够或丝太粗。加热更久更均匀,或减小丝宽;平顶形状可把侧壁角度开大一些。
- 两半对不上
- 不对称的图形需要背面半边的镜像模具。使用销钉时,第二片网沿图形的竖直轴翻转。
- 销钉插不进或松动
- 孔径 2 mm,配 1.75 耗材。插不进就用 2 mm 钻头通一下;松动就先烫熔一端再插入。