KingsCutter
  • Bibliotek
  • Begär offert
  • Prissättning
  • Kalkylator
  • Handledningar
Logga inBörja gratis
Guider›Utskriftsinställningar per produkt
UTSKRIFT 10 minUppdaterad: Oktober 2026

Utskriftsinställningar per produkt

Snabbt svar

Nästan alla utstickare blir bra i PETG med 0,2 mm lagerhöjd, 3 väggar och 15 % utfyllnad, med basen mot byggplattan. Stämplar och präglingar vill ha 0,12 mm lager; formar 4 väggar och 25 % utfyllnad.

Vad filen löser och vad slicern löser

Klart i STL-filen
  • Väggar med utskrivbar tjocklek: designverktyget gör aldrig utstickarens vägg tunnare än 0,6 mm
  • Delar som kommer orienterade för utskrift: var och en ligger mot byggplattan, utan stöd
  • En enda sluten del per produkt (eller flera separata i kiten)
  • Exakta mått i millimeter: slicern behöver inte skala något
→ Det bestämmer du i slicern
  • →Material, temperaturer och hastighet efter ditt filament och din skrivare
  • →Lagerhöjd, väggar och utfyllnad (tabellerna nedan ger en startpunkt)
  • →Vrida om delen bara om det behövs: STL-filen kommer redan med varje del mot byggplattan, i utskriftsläge
  • →Brim, fläkt och andra inställningar för vidhäftning
1

Hitta din produkt i tabellen

Tabellerna nedan grupperar produkterna efter familj: utstickare, delar som präglar eller stämplar, och formar och dekoration. Varje rad anger material, lager, väggar och utfyllnad, och hur delen ska ligga på byggplattan.

2

Ladda materialet och dess temperaturer

PETG: munstycket på 230–250 °C, byggplattan på 70–80 °C, fläkten på 30–50 %. PLA: munstycket på 190–220 °C, byggplattan på 50–60 °C, fläkten på 100 %.

Torka PETG innan du skriver ut (65 °C i 6 timmar i en filamenttork): fuktigt ger det bubblor, trådar och lager som fäster dåligt.

3

Ställ in lager, väggar och utfyllnad

För utstickare 0,2 mm lagerhöjd, 3 väggar och 15 % utfyllnad. För stämplar och präglingar 0,12 mm lagerhöjd: detaljer och text blir mycket skarpare.

För formar som ska fyllas med silikon eller choklad 4 väggar och 25 % utfyllnad: delen måste tåla tryck utan att deformeras.

4

Orientera delen och slopa stöden

Utstickare: med basen mot byggplattan och eggen uppåt. Stämplar: med designsidan uppåt. Prägling: med plattan mot byggplattan och väggarna uppåt.

Ingen av de här produkterna behöver stöd om den är rätt orienterad. Lägger slicern till stöd av sig själv, kontrollera orienteringen innan du stänger av dem.

5

Säkra första lagret

Höga och tunna delar, som utstickare, släpper lätt. En brim på 3–5 mm håller dem på plats och tas bort för hand efteråt. På Sandwich är brim nästan ett måste.

Skriv ut första lagret långsammare och rengör byggplattan med isopropylalkohol innan du börjar.
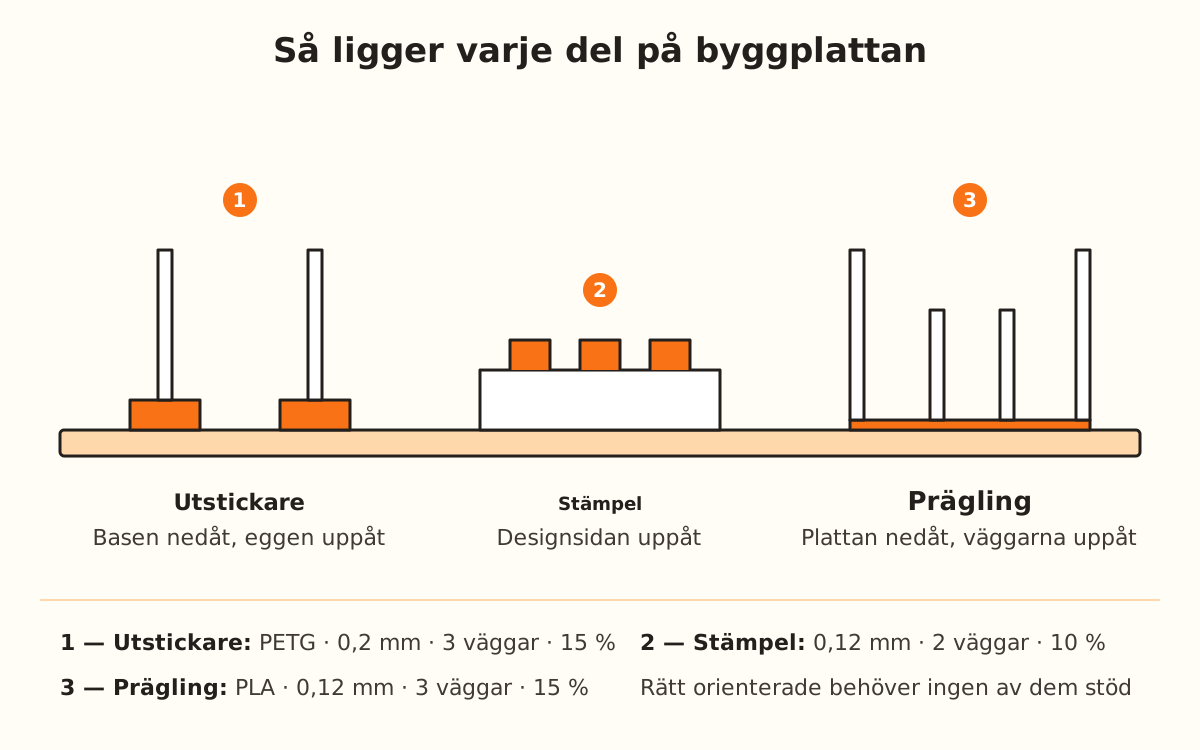
Utstickare, stämpel och prägling sedda från sidan på skrivarens byggplatta, var och en i rätt orientering.
Orienteringen avgör om stöd behövs: med basen, designsidan eller plattan rätt placerad behöver ingen av de här delarna det.
Snabba tips
Torka PETG innan du skriver ut: det är skillnaden mellan en ren utstickare och en full av trådar.
Om din slicer har variabel lagerhöjd, använd 0,12 mm bara i eggens sista lager och 0,2 mm i resten.
Brim på 3–5 mm på varje hög och tunn del: det kostar nästan inget filament.
Skriv först ut en liten utstickare (50–60 mm) för att kalibrera innan den stora delen.
Fastnar PETG för hårt på en byggplatta av glas, sänk byggplattan 5 °C.
UtstickareMaterial · lager · väggar · utfyllnadPå byggplattan
UtstickarePETG · 0,2 mm · 3 · 15 %Basen nedåt
StorleksuppsättningPETG · 0,2 mm · 3 · 15 %Basen nedåt
MultiutstickarePETG · 0,2 mm · 3 · 15 %Basen nedåt
Flera delarPETG · 0,2 mm · 3 · 15 %Basen nedåt
SandwichPETG · 0,2 mm · 3 · 15 %Basen nedåt, med brim
Fyllt kitPETG · 0,2 mm · 3 · 15 %Basen nedåt
Präglar och stämplarMaterial · lager · väggar · utfyllnadPå byggplattan
PräglingPLA · 0,12 mm · 3 · 15 %Plattan nedåt
StämpelPLA eller PETG · 0,12 mm · 2 · 10 %Designsidan uppåt
TryffelformPLA eller PETG · 0,12 mm · 2 · 10 %Designsidan uppåt
TexturrullePETG · 0,12–0,2 mm · 3 · 10 %Utan stöd
Formar och dekorationMaterial · lager · väggar · utfyllnadPå byggplattan
SilikonformPETG · 0,2 mm · 4 · 25 %Basen nedåt
OrdformPETG · 0,2 mm · 4 · 25 %Basen nedåt
TårtdekorationPLA eller PETG · 0,2 mm · 3 · 15 %Plant, utan stöd
SchablonPLA · 0,2 mm · 2 · 5 %Plant, utan stöd
EjektorPETG · 0,2 mm · 3 · 15 %Utan stöd
TemperaturerPETGPLA
Munstycke230–250 °C190–220 °C
Byggplatta70–80 °C50–60 °C
Fläkt30–50 %100 %
Hastighet40–60 mm/s50–80 mm/s
Torkning innan65 °C · 6 h45 °C · 4 h

Felet du ser och vad du justerar först

Tunna trådar mellan delar
Torka filamentet och sänk munstycket 5 °C
Hörnen lyfter
Brim på 3–5 mm och byggplattan på materialets temperatur
Eggen blir rundad
Lager på 0,12 mm i de sista lagren
Stämpelns text blir suddig
Lager på 0,12 mm och lägre hastighet
Väggen delar sig mellan lagren
Höj munstyckets temperatur 5–10 °C
Formen deformeras av silikonet
4 väggar och 25 % utfyllnad, i PETG
Fastnar för hårt på byggplattan
Sänk byggplattan 5 °C eller använd ett lager limstift

Felsökning

Utstickaren blir full av trådar
Orsak: Fuktigt PETG eller för varmt munstycke.
Åtgärd: Torka filamentet på 65 °C i 6 timmar och sänk munstycket 5 °C.
Om det kvarstår: Öka retraktionen i din slicer 0,5 mm i taget.
Delen släpper från byggplattan mitt i utskriften
Orsak: Liten kontaktyta på höga och tunna delar.
Åtgärd: Lägg till en brim på 3–5 mm och rengör byggplattan med isopropylalkohol.
Om det kvarstår: Skriv ut första lagret långsammare och kontrollera att byggplattan är nivellerad.
Väggens lager släpper när du trycker
Orsak: För låg temperatur eller för hög fläkt för PETG.
Åtgärd: Höj munstycket 5–10 °C och låt fläkten gå på 30–50 %.
Om det kvarstår: Gå upp till 3 eller 4 väggar och kontrollera att filamentet är torrt.
Stämpelns text går inte att läsa
Orsak: För tjockt lager för bokstävernas storlek.
Åtgärd: Skriv ut med 0,12 mm lagerhöjd och långsammare.
Om det kvarstår: Gör stämpeln större eller kontrollera att ”Förtjocka tunna linjer” fortfarande är på (det är det från början; reglaget finns under ”Full kontroll”).
Slicern lägger stöd överallt
Orsak: Delen vreds vid importen eller när du orienterade om den i slicern: eggen eller designsidan hamnade nedåt.
Åtgärd: Importera STL-filen igen precis som den laddades ner, eller vrid den: utstickare med basen nedåt, stämplar med designsidan uppåt.
Om det kvarstår: Stäng av stöden och titta på lagervyn innan du skriver ut.
Formen deformerades när den fylldes med silikon
Orsak: För få väggar eller för lite utfyllnad för silikonets tryck.
Åtgärd: Skriv ut den igen i PETG med 4 väggar och 25 % utfyllnad.
Om det kvarstår: Höj utfyllnaden till 30 % och ställ formen på en plan yta när du fyller den.

Vanliga frågor

Fungerar de här inställningarna för alla skrivare?
De är en startpunkt för FDM-skrivare med 0,4 mm munstycke. Varje skrivare och varje filamentmärke har sina skillnader: justera 5 °C och en vägg i taget.
Varför har stämpeln färre väggar än utstickaren?
Stämpeln är massiv och detaljerna sitter på ytan: 2 väggar och 10 % utfyllnad räcker. Utstickaren är en tunn vägg som måste tåla tryck, därför får den 3.
Kan jag skriva ut flera utstickare samtidigt?
Ja. Lämna minst 10 mm mellan delarna och använd brim på alla.
Vad händer om jag skriver ut en hel utstickare med 0,12 mm?
Eggen blir skarpare, men det tar betydligt längre tid. Därför lönar sig variabel lagerhöjd: tunt bara där eggen sitter.
Behövs ett särskilt munstycke?
För köksdelar är ett munstycke i rostfritt stål bättre än ett i mässing. För resten räcker standardmunstycket på 0,4 mm.

Redo att skapa din egen?

Ladda upp din bild och få en utskriftsklar STL på sekunder.

Skapa min del →

Läs vidare

PLA, PETG och TPU jämförda →Bästa filamenten för varje produkt →Enkel utstickare →Egen stämpel →
KingsCutter

Den mest kompletta 3D-generatorn för kakutstickare. Designad för bagare, tillgänglig på 15 språk.

Snabbkontakt
Produkt
  • 3D-redigerare
  • Verktyg
  • Bibliotek
  • Prissättning
  • Så fungerar det
  • Galleri
Tjänster
  • Begär offert
  • För säljare
  • Affiliateprogram
  • Blogg
Juridiskt
  • Villkor
  • Privatliv
  • Återbetalningar
  • Jämförelse
  • Vanliga frågor
  • Kontakta

© 2026 KingsCutter · Gjord för bagare över hela världen

kingscutter