KingsCutter
  • Biblioteka
  • Poproś o wycenę
  • Wycena
  • Kalkulator
  • Poradniki
Zalogować sięZacznij bezpłatnie
Poradniki›Ustawienia druku dla każdego produktu
DRUK 10 minZaktualizowano: Październik 2026

Ustawienia druku dla każdego produktu

Szybka odpowiedź

Prawie wszystkie wykrawacze wychodzą z PETG przy warstwie 0,2 mm, 3 obrysach i 15% wypełnienia, podstawą na stole. Stemple i wytłaczarki wymagają warstwy 0,12 mm; formy 4 obrysów i 25% wypełnienia.

Co załatwia plik, a co slicer

Gotowe w pliku STL
  • Ścianki o drukowalnej grubości: kreator nigdy nie schodzi ze ścianką wykrawacza poniżej 0,6 mm
  • Elementy przychodzą ustawione do druku: każdy oparty na stole, bez podpór
  • Jeden zamknięty element na produkt (albo kilka osobnych w zestawach)
  • Dokładne wymiary w milimetrach: slicer nie musi niczego skalować
→ To ustawiasz w slicerze
  • →Materiał, temperatury i prędkość zależnie od Twojego filamentu i drukarki
  • →Wysokość warstwy, obrysy i wypełnienie (tabele poniżej dają punkt wyjścia)
  • →Obracanie elementu tylko w razie potrzeby: STL przychodzi z każdym elementem opartym na stole, w pozycji do druku
  • →Brim, wentylator i inne ustawienia przyczepności
1

Znajdź swój produkt w tabeli

Tabele poniżej grupują produkty według rodzin: wykrawacze, elementy, które odciskają lub stemplują, oraz formy i dekoracje. Każdy wiersz podaje materiał, warstwę, obrysy i wypełnienie oraz to, jak oprzeć element na stole.

2

Załaduj materiał i jego temperatury

PETG: dysza 230–250 °C, stół 70–80 °C, wentylator 30–50%. PLA: dysza 190–220 °C, stół 50–60 °C, wentylator 100%.

Wysusz PETG przed drukiem (65 °C przez 6 godzin w suszarce do filamentu): wilgotny daje pęcherzyki, nitki i słabo sklejone warstwy.

3

Ustaw warstwę, obrysy i wypełnienie

Dla wykrawaczy warstwa 0,2 mm, 3 obrysy i 15% wypełnienia. Dla stempli i wytłaczarek warstwa 0,12 mm: detale i tekst wychodzą dużo ostrzej.

Dla form, do których trafia silikon albo czekolada, 4 obrysy i 25% wypełnienia: element musi wytrzymać nacisk bez odkształceń.

4

Ustaw element i wyłącz podpory

Wykrawacze: podstawą na stole, krawędzią tnącą do góry. Stemple: stroną z projektem do góry. Wytłaczarka: płytką na stole, ściankami do góry.

Żaden z tych produktów nie potrzebuje podpór, jeśli jest dobrze ustawiony. Jeśli slicer sam je dodaje, sprawdź ustawienie elementu, zanim je wyłączysz.

5

Zadbaj o pierwszą warstwę

Wysokie i cienkie elementy, jak wykrawacze, łatwo się odklejają. Brim 3–5 mm trzyma je stabilnie i po wydruku zdejmuje się go ręcznie. Przy Kanapce brim jest prawie obowiązkowy.

Drukuj pierwszą warstwę wolniej i przed startem wyczyść stół alkoholem izopropylowym.
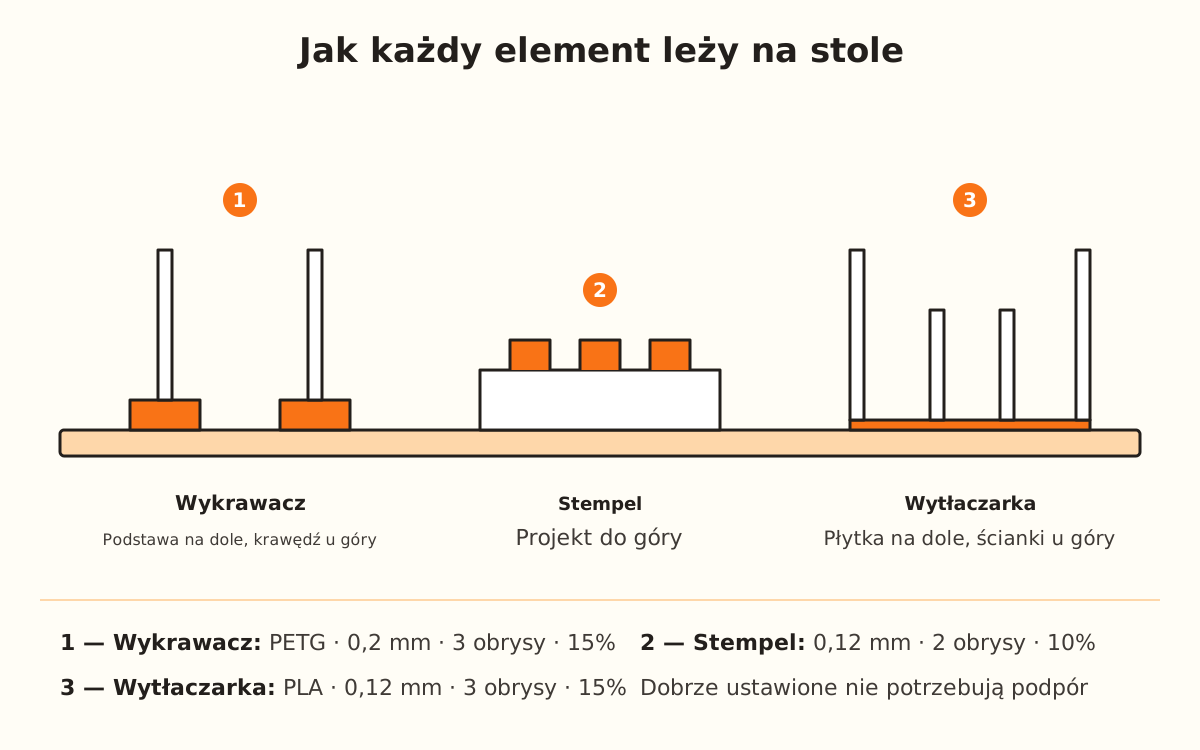
Wykrawacz, stempel i wytłaczarka widziane z boku na stole drukarki, każdy w prawidłowym ustawieniu.
To ustawienie decyduje, czy potrzebne są podpory: z dobrze opartą podstawą, stroną z projektem albo płytką żaden z tych elementów ich nie potrzebuje.
Szybkie wskazówki
Wysusz PETG przed drukiem: to różnica między czystym wykrawaczem a takim pełnym nitek.
Jeśli Twój slicer obsługuje zmienną wysokość warstwy, użyj 0,12 mm tylko w ostatnich warstwach krawędzi tnącej, a 0,2 mm w reszcie.
Brim 3–5 mm przy każdym wysokim i cienkim elemencie: kosztuje prawie nic filamentu.
Najpierw wydrukuj mały wykrawacz (50–60 mm), żeby skalibrować, zanim zrobisz duży element.
Jeśli PETG za mocno przykleja się do szklanego stołu, obniż temperaturę stołu o 5 °C.
WykrawaczeMateriał · warstwa · obrysy · wypełnienieNa stole
WykrawaczPETG · 0,2 mm · 3 · 15%Podstawa na dole
Zestaw rozmiarówPETG · 0,2 mm · 3 · 15%Podstawa na dole
Multi-wykrawaczPETG · 0,2 mm · 3 · 15%Podstawa na dole
WieloczęściowyPETG · 0,2 mm · 3 · 15%Podstawa na dole
KanapkaPETG · 0,2 mm · 3 · 15%Podstawa na dole, z brimem
Wypełniony zestawPETG · 0,2 mm · 3 · 15%Podstawa na dole
Odciskają i stemplująMateriał · warstwa · obrysy · wypełnienieNa stole
WytłaczarkaPLA · 0,12 mm · 3 · 15%Płytka na dole
StempelPLA lub PETG · 0,12 mm · 2 · 10%Projekt do góry
Forma TruflowaPLA lub PETG · 0,12 mm · 2 · 10%Projekt do góry
Wałek teksturującyPETG · 0,12–0,2 mm · 3 · 10%Bez podpór
Formy i dekoracjeMateriał · warstwa · obrysy · wypełnienieNa stole
Forma silikonowaPETG · 0,2 mm · 4 · 25%Podstawa na dole
Forma słowaPETG · 0,2 mm · 4 · 25%Podstawa na dole
Topper na tortPLA lub PETG · 0,2 mm · 3 · 15%Płasko, bez podpór
SzablonPLA · 0,2 mm · 2 · 5%Płasko, bez podpór
WyrzutnikPETG · 0,2 mm · 3 · 15%Bez podpór
TemperaturyPETGPLA
Dysza230–250 °C190–220 °C
Stół70–80 °C50–60 °C
Wentylator30–50%100%
Prędkość40–60 mm/s50–80 mm/s
Suszenie przed drukiem65 °C · 6 h45 °C · 4 h

Wada, którą widzisz, i co poprawić najpierw

Cienkie nitki między częściami
Wysusz filament i obniż temperaturę dyszy o 5 °C
Rogi się podnoszą
Brim 3–5 mm i stół w temperaturze odpowiedniej dla materiału
Krawędź tnąca wychodzi zaokrąglona
Warstwa 0,12 mm w ostatnich warstwach
Tekst stempla jest rozmazany
Warstwa 0,12 mm i niższa prędkość
Ścianka rozwarstwia się
Podnieś temperaturę dyszy o 5–10 °C
Forma odkształca się pod silikonem
4 obrysy i 25% wypełnienia, z PETG
Za mocno przykleja się do stołu
Obniż temperaturę stołu o 5 °C albo użyj warstwy kleju w sztyfcie

Rozwiązywanie problemów

Wykrawacz wychodzi pełen nitek
Przyczyna: Wilgotny PETG albo za gorąca dysza.
Rozwiązanie: Wysusz filament w 65 °C przez 6 godzin i obniż temperaturę dyszy o 5 °C.
Jeśli nadal: Zwiększaj retrakcję w slicerze o 0,5 mm naraz.
Element odkleja się od stołu w połowie druku
Przyczyna: Mała powierzchnia oparcia przy wysokich i cienkich elementach.
Rozwiązanie: Dodaj brim 3–5 mm i wyczyść stół alkoholem izopropylowym.
Jeśli nadal: Drukuj pierwszą warstwę wolniej i sprawdź poziomowanie stołu.
Warstwy ścianki rozchodzą się przy nacisku
Przyczyna: Za niska temperatura albo za mocny wentylator dla PETG.
Rozwiązanie: Podnieś temperaturę dyszy o 5–10 °C i zostaw wentylator na 30–50%.
Jeśli nadal: Przejdź na 3 albo 4 obrysy i sprawdź, czy filament jest suchy.
Tekstu na stemplu nie da się odczytać
Przyczyna: Za gruba warstwa jak na rozmiar liter.
Rozwiązanie: Drukuj z warstwą 0,12 mm i wolniej.
Jeśli nadal: Powiększ stempel albo sprawdź, czy „Pogrub cienkie linie” jest nadal włączone (domyślnie jest; przełącznik jest w „Pełna kontrola”).
Slicer dodaje podpory wszędzie
Przyczyna: Element obrócił się przy imporcie albo przy zmianie ustawienia w slicerze: krawędź tnąca albo strona z projektem jest na dole.
Rozwiązanie: Zaimportuj STL ponownie tak, jak został pobrany, albo obróć go: wykrawacze podstawą na dole, stemple stroną z projektem do góry.
Jeśli nadal: Wyłącz podpory i obejrzyj podgląd warstw przed drukiem.
Forma odkształciła się przy wypełnianiu silikonem
Przyczyna: Za mało obrysów albo wypełnienia jak na nacisk silikonu.
Rozwiązanie: Wydrukuj ją ponownie z PETG z 4 obrysami i 25% wypełnienia.
Jeśli nadal: Zwiększ wypełnienie do 30% i podczas wypełniania postaw formę na płaskiej powierzchni.

Częste pytania

Czy te ustawienia pasują do każdej drukarki?
To punkt wyjścia dla drukarek FDM z dyszą 0,4 mm. Każda drukarka i każda marka filamentu ma swoje różnice: zmieniaj o 5 °C i o jeden obrys naraz.
Dlaczego stempel ma mniej obrysów niż wykrawacz?
Stempel jest pełny, a detal jest na jego powierzchni: 2 obrysy i 10% wypełnienia wystarczą. Wykrawacz to cienka ścianka, która musi wytrzymać nacisk, dlatego ma 3.
Czy mogę drukować kilka wykrawaczy naraz?
Tak. Zostaw co najmniej 10 mm między elementami i dodaj brim do wszystkich.
Co się stanie, jeśli wydrukuję cały wykrawacz z warstwą 0,12 mm?
Krawędź tnąca będzie ostrzejsza, ale druk potrwa dużo dłużej. Dlatego warto użyć zmiennej wysokości warstwy: cienkiej tylko tam, gdzie jest krawędź.
Czy potrzebna jest specjalna dysza?
Do elementów kuchennych lepsza jest dysza ze stali nierdzewnej zamiast mosiężnej. Do reszty wystarczy standardowa dysza 0,4 mm.

Gotowy stworzyć własny?

Prześlij obraz i otrzymaj STL gotowy do druku w kilka sekund.

Stwórz mój element →

Czytaj dalej

PLA, PETG i TPU w porównaniu →Najlepsze filamenty do każdego produktu →Podstawowy wykrawacz →Stempel na zamówienie →
KingsCutter

Najbardziej kompletny generator wykrawaczy 3D. Stworzony dla cukierniczek, dostępny w 15 językach.

Szybki kontakt
Produkt
  • Edytor 3D
  • Narzędzia
  • Biblioteka
  • Wycena
  • Jak to działa
  • Galeria
Usługi
  • Poproś o wycenę
  • Dla sprzedających
  • Partnerzy
  • Bloga
Informacje prawne
  • Warunki
  • Prywatność
  • Zwroty
  • Porównanie
  • FAQ
  • Kontakt

© 2026 KingsCutter · Stworzone dla piekarzy na całym świecie

kingscutter