KingsCutter
  • Bibliotek
  • Be om tilbud
  • Prissetting
  • Kalkulator
  • Veiledninger
Logg påStart gratis
Guider›Utskriftsinnstillinger per produkt
UTSKRIFT 10 minOppdatert: Oktober 2026

Utskriftsinnstillinger per produkt

Raskt svar

Nesten alle utstikkere blir bra med PETG, 0,2 mm laghøyde, 3 vegger og 15 % fyll, med basen mot byggeplaten. Stempler og pregere trenger 0,12 mm lag; formene 4 vegger og 25 % fyll.

Hva filen ordner, og hva sliceren ordner

Ferdig ordnet i STL-filen
  • Vegger med tykkelse som kan skrives ut: designeren går aldri under 0,6 mm på veggen til utstikkeren
  • Delene kommer orientert for utskrift: hver av dem ligger på byggeplaten, uten støtte
  • Én enkelt lukket del per produkt (eller flere separate i settene)
  • Nøyaktige mål i millimeter: sliceren trenger ikke skalere noe
→ Det bestemmer du i sliceren
  • →Materiale, temperaturer og hastighet etter filamentet og 3D-printeren din
  • →Laghøyde, vegger og fyll (tabellene nedenfor gir et utgangspunkt)
  • →Å snu delen bare hvis det trengs: STL-filen kommer allerede med hver del liggende på byggeplaten, i utskriftsposisjon
  • →Brim, vifte og andre innstillinger for heft
1

Finn produktet ditt i tabellen

Tabellene nedenfor grupperer produktene etter familie: utstikkere, deler som preger eller stempler, og former og pynt. Hver rad har materiale, lag, vegger og fyll, og hvordan delen skal ligge på byggeplaten.

2

Legg inn materialet og temperaturene

PETG: dyse på 230–250 °C, byggeplate på 70–80 °C, vifte på 30–50 %. PLA: dyse på 190–220 °C, byggeplate på 50–60 °C, vifte på 100 %.

Tørk PETG før utskrift (65 °C i 6 timer i en filamenttørker): fuktig PETG gir bobler, tråder og lag som ikke fester godt.

3

Bestem lag, vegger og fyll

Til utstikkere: 0,2 mm laghøyde, 3 vegger og 15 % fyll. Til stempler og pregere: 0,12 mm laghøyde: detaljer og tekst blir mye skarpere.

Til former som skal fylles med silikon eller sjokolade: 4 vegger og 25 % fyll: delen må tåle trykk uten å bli deformert.

4

Orienter delen og fjern støtten

Utstikkere: med basen mot byggeplaten og eggen opp. Stempler: med designsiden opp. Preger: med platen mot byggeplaten og veggene opp.

Ingen av disse produktene trenger støtte hvis de er riktig orientert. Hvis sliceren legger til støtte av seg selv, sjekker du orienteringen før du slår den av.

5

Sørg for et godt første lag

Høye, tynne deler, som utstikkere, løsner lett. En brim på 3–5 mm holder dem på plass og tas av for hånd etterpå. På Sandwich er brim nesten et must.

Skriv ut første lag saktere og rengjør byggeplaten med isopropylalkohol før du starter.
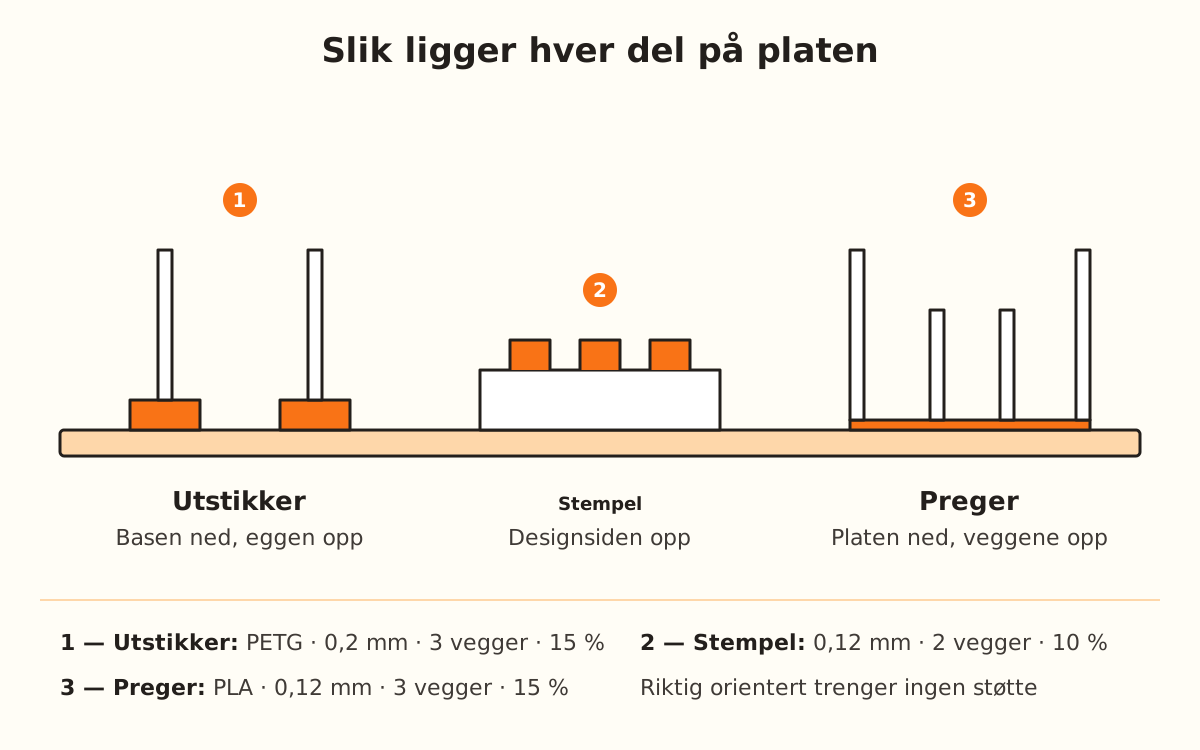
Utstikker, stempel og preger sett fra siden på byggeplaten, hver i riktig orientering.
Orienteringen avgjør om du trenger støtte: med basen, forsiden eller platen riktig plassert trenger ingen av disse delene det.
Raske tips
Tørk PETG før utskrift: det er forskjellen mellom en ren utstikker og en full av tråder.
Hvis sliceren din har variabel laghøyde, bruk 0,12 mm bare i de siste lagene ved eggen og 0,2 mm i resten.
Brim på 3–5 mm på alle høye, tynne deler: det koster nesten ikke filament.
Skriv ut en liten utstikker (50–60 mm) først for å kalibrere før den store delen.
Hvis PETG fester seg for godt til glassplaten, senk byggeplaten med 5 °C.
UtstikkereMateriale · lag · vegger · fyllPå byggeplaten
UtstikkerPETG · 0,2 mm · 3 · 15 %Basen ned
StørrelsessettPETG · 0,2 mm · 3 · 15 %Basen ned
MultiutstikkerPETG · 0,2 mm · 3 · 15 %Basen ned
FlerdeltPETG · 0,2 mm · 3 · 15 %Basen ned
SandwichPETG · 0,2 mm · 3 · 15 %Basen ned, med brim
Fylt settPETG · 0,2 mm · 3 · 15 %Basen ned
Preger og stemplerMateriale · lag · vegger · fyllPå byggeplaten
PregerPLA · 0,12 mm · 3 · 15 %Platen ned
StempelPLA eller PETG · 0,12 mm · 2 · 10 %Siden opp
TrøffelformPLA eller PETG · 0,12 mm · 2 · 10 %Siden opp
TeksturrullePETG · 0,12–0,2 mm · 3 · 10 %Uten støtte
Former og pyntMateriale · lag · vegger · fyllPå byggeplaten
SilikonformPETG · 0,2 mm · 4 · 25 %Basen ned
OrdformPETG · 0,2 mm · 4 · 25 %Basen ned
KaketoppPLA eller PETG · 0,2 mm · 3 · 15 %Flat, uten støtte
SjablongPLA · 0,2 mm · 2 · 5 %Flat, uten støtte
UtkasterPETG · 0,2 mm · 3 · 15 %Uten støtte
TemperaturerPETGPLA
Dyse230–250 °C190–220 °C
Byggeplate70–80 °C50–60 °C
Vifte30–50 %100 %
Hastighet40–60 mm/s50–80 mm/s
Tørking først65 °C · 6 t45 °C · 4 t

Feilen du ser og hva du justerer først

Tynne tråder mellom delene
Tørk filamentet og senk dysen med 5 °C
Hjørnene løfter seg
Brim på 3–5 mm og byggeplate på riktig temperatur for materialet
Eggen blir avrundet
0,12 mm laghøyde i de siste lagene
Teksten på stempelet er uskarp
0,12 mm laghøyde og lavere hastighet
Veggen deler seg mellom lagene
Øk dysetemperaturen med 5–10 °C
Formen deformeres av silikonet
4 vegger og 25 % fyll, i PETG
Den fester seg for godt til byggeplaten
Senk byggeplaten med 5 °C eller bruk et lag limstift

Feilsøking

Utstikkeren blir full av tråder
Årsak: Fuktig PETG eller for varm dyse.
Løsning: Tørk filamentet på 65 °C i 6 timer og senk dysen med 5 °C.
Hvis det fortsetter: Øk retraksjonen i sliceren med 0,5 mm om gangen.
Delen løsner fra byggeplaten midt i utskriften
Årsak: Lite kontaktflate på høye, tynne deler.
Løsning: Legg til en brim på 3–5 mm og rengjør byggeplaten med isopropylalkohol.
Hvis det fortsetter: Skriv ut første lag saktere og sjekk nivelleringen av byggeplaten.
Lagene i veggen skiller seg når du trykker
Årsak: For lav temperatur eller for høy vifte for PETG.
Løsning: Øk dysen med 5–10 °C og la viften stå på 30–50 %.
Hvis det fortsetter: Gå opp til 3 eller 4 vegger og sjekk at filamentet er tørt.
Teksten på stempelet kan ikke leses
Årsak: For tykt lag i forhold til størrelsen på bokstavene.
Løsning: Skriv ut med 0,12 mm laghøyde og saktere.
Hvis det fortsetter: Gjør stempelet større, eller sjekk at «Fortykk tynne linjer» fortsatt er på (det er standard; bryteren ligger i «Full kontroll»).
Sliceren legger til støtte overalt
Årsak: Delen ble snudd ved import eller ved omorientering i sliceren: eggen eller designsiden havnet ned.
Løsning: Importer STL-filen på nytt slik den lastes ned, eller snu den: utstikkere med basen ned, stempler med designsiden opp.
Hvis det fortsetter: Slå av støtte og sjekk lagvisningen før du skriver ut.
Formen ble deformert da den ble fylt med silikon
Årsak: For få vegger eller for lite fyll for trykket fra silikonet.
Løsning: Skriv den ut på nytt i PETG med 4 vegger og 25 % fyll.
Hvis det fortsetter: Øk fyllet til 30 % og la formen stå på en plan flate mens du fyller den.

Ofte stilte spørsmål

Fungerer disse innstillingene på alle 3D-printere?
De er et utgangspunkt for FDM-printere med 0,4 mm dyse. Hver printer og hvert filamentmerke har sine forskjeller: juster 5 °C og én vegg om gangen.
Hvorfor har stempelet færre vegger enn utstikkeren?
Stempelet er massivt, og detaljene sitter på forsiden: 2 vegger og 10 % fyll holder. Utstikkeren er en tynn vegg som må tåle trykk, derfor har den 3.
Kan jeg skrive ut flere utstikkere samtidig?
Ja. La det være minst 10 mm mellom delene og bruk brim på alle.
Hva skjer hvis jeg skriver ut hele utstikkeren med 0,12 mm?
Eggen blir skarpere, men det tar mye lengre tid. Derfor lønner det seg med variabel laghøyde: tynt bare der eggen er.
Trenger jeg en spesiell dyse?
Til kjøkkendeler lønner det seg med en dyse i rustfritt stål i stedet for messing. Til resten holder standarddysen på 0,4 mm.

Klar til å lage din egen?

Last opp bildet ditt og få en utskriftsklar STL på sekunder.

Lag delen min →

Les videre

PLA, PETG og TPU sammenlignet →Beste filamenter til hvert produkt →Enkel utstikker →Tilpasset stempel →
KingsCutter

Den mest komplette generatoren for 3D-kakeutstikkere. Laget for bakeentusiaster, tilgjengelig på 15 språk.

Rask kontakt
Produkt
  • 3D-editor
  • Verktøy
  • Bibliotek
  • Prissetting
  • Slik fungerer det
  • Galleri
Tjenester
  • Be om tilbud
  • For selgere
  • Tilknyttede selskaper
  • Blogg
Juridisk
  • Vilkår
  • Privatliv
  • Refusjoner
  • Sammenligning
  • FAQ
  • Kontakt

© 2026 KingsCutter · Laget for bakere over hele verden

kingscutter