KingsCutter
  • Bibliotheek
  • Offerte aanvragen
  • Prijzen
  • Calculator
  • Handleidingen
Log inBegin gratis
Gidsen›Printinstellingen per product
PRINTEN 10 minBijgewerkt: Oktober 2026

Printinstellingen per product

Snel antwoord

Bijna alle uitstekers lukken in PETG met 0,2 mm laaghoogte, 3 wanden en 15% infill, met de basis op het printbed. Stempels en embossers willen een laag van 0,12 mm; mallen 4 wanden en 25% infill.

Wat het bestand regelt en wat de slicer

Zit al in de STL
  • Wanden met een printbare dikte: de ontwerper maakt de wand van de uitsteker nooit dunner dan 0,6 mm
  • Stukken die klaar georiënteerd binnenkomen: elk ligt op het printbed, zonder support
  • Eén gesloten stuk per product (of meerdere losse stukken bij de sets)
  • Exacte maten in millimeters: de slicer hoeft niets te schalen
→ Dat kies je in de slicer
  • →Materiaal, temperaturen en snelheid voor jouw filament en jouw printer
  • →Laaghoogte, wanden en infill (de tabellen hieronder geven het startpunt)
  • →Het stuk alleen draaien als het nodig is: de STL komt al binnen met elk stuk op het printbed, in printpositie
  • →Brim, ventilator en andere hechtingsinstellingen
1

Zoek je product in de tabel

De tabellen hieronder groeperen de producten per familie: uitstekers, stukken die afdrukken of stempelen, en mallen en decoratie. Elke rij geeft materiaal, laag, wanden en infill, en hoe je het stuk op het printbed legt.

2

Laad het materiaal en de temperaturen

PETG: nozzle op 230-250 °C, printbed op 70-80 °C, ventilator op 30-50%. PLA: nozzle op 190-220 °C, printbed op 50-60 °C, ventilator op 100%.

Droog PETG voor het printen (65 °C gedurende 6 uur in een filamentdroger): vochtig geeft het belletjes, draadjes en slecht hechtende lagen.

3

Stel laag, wanden en infill in

Voor uitstekers 0,2 mm laaghoogte, 3 wanden en 15% infill. Voor stempels en embossers 0,12 mm laaghoogte: detail en tekst worden veel scherper.

Voor mallen waar siliconen of chocolade in gaat 4 wanden en 25% infill: het stuk moet druk aankunnen zonder te vervormen.

4

Oriënteer het stuk en laat de support weg

Uitstekers: met de basis op het printbed, de snijrand naar boven. Stempels: met de ontwerpkant naar boven. Embosser: met de plaat op het printbed en de wanden naar boven.

Geen van deze producten heeft support nodig als het goed georiënteerd is. Voegt de slicer die vanzelf toe, controleer dan de oriëntatie voor je ze uitzet.

5

Zorg voor een goede eerste laag

Hoge, dunne stukken zoals uitstekers laten makkelijk los. Een brim van 3-5 mm houdt ze op hun plek en trek je na afloop met de hand los. Bij de Sandwich is een brim bijna verplicht.

Print de eerste laag langzamer en maak het printbed schoon met isopropylalcohol voor je begint.
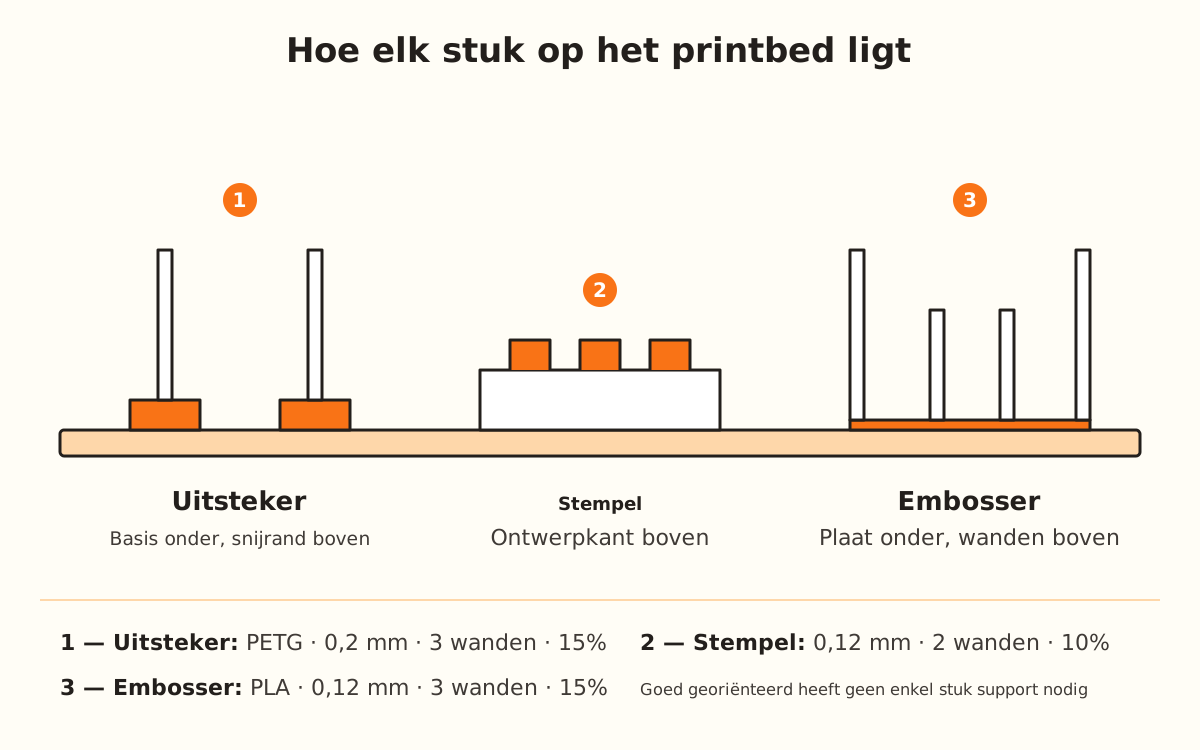
Uitsteker, stempel en embosser van opzij gezien op het printbed, elk in de juiste oriëntatie.
De oriëntatie bepaalt of er support nodig is: met de basis, de ontwerpkant of de plaat goed geplaatst heeft geen van deze stukken het nodig.
Snelle tips
Droog PETG voor het printen: het is het verschil tussen een strakke uitsteker en een vol draadjes.
Ondersteunt je slicer variabele laaghoogte, gebruik dan 0,12 mm alleen in de laatste lagen van de snijrand en 0,2 mm voor de rest.
Brim van 3-5 mm bij elk hoog, dun stuk: het kost bijna geen filament.
Print eerst een kleine uitsteker (50-60 mm) om te kalibreren voor het grote stuk.
Plakt PETG te hard aan een glazen printbed, zet het printbed dan 5 °C lager.
UitstekersMateriaal · laag · wanden · infillOp het printbed
UitstekerPETG · 0,2 mm · 3 · 15%Basis onder
MaatsetPETG · 0,2 mm · 3 · 15%Basis onder
Multi-uitstekerPETG · 0,2 mm · 3 · 15%Basis onder
MeerdeligPETG · 0,2 mm · 3 · 15%Basis onder
SandwichPETG · 0,2 mm · 3 · 15%Basis onder, met brim
Gevulde setPETG · 0,2 mm · 3 · 15%Basis onder
Afdrukken en stempelenMateriaal · laag · wanden · infillOp het printbed
EmbosserPLA · 0,12 mm · 3 · 15%Plaat onder
StempelPLA of PETG · 0,12 mm · 2 · 10%Ontwerpkant boven
TruffelmalPLA of PETG · 0,12 mm · 2 · 10%Ontwerpkant boven
TextuurrollerPETG · 0,12-0,2 mm · 3 · 10%Zonder support
Mallen en decoratieMateriaal · laag · wanden · infillOp het printbed
Siliconen malPETG · 0,2 mm · 4 · 25%Basis onder
WoordmalPETG · 0,2 mm · 4 · 25%Basis onder
TaarttopperPLA of PETG · 0,2 mm · 3 · 15%Plat, zonder support
StencilPLA · 0,2 mm · 2 · 5%Plat, zonder support
UitwerperPETG · 0,2 mm · 3 · 15%Zonder support
TemperaturenPETGPLA
Nozzle230-250 °C190-220 °C
Printbed70-80 °C50-60 °C
Ventilator30-50%100%
Snelheid40-60 mm/s50-80 mm/s
Vooraf drogen65 °C · 6 u45 °C · 4 u

Het defect dat je ziet en wat je eerst aanpast

Dunne draadjes tussen delen
Droog het filament en zet de nozzle 5 °C lager
De hoeken komen omhoog
Brim van 3-5 mm en printbed op de temperatuur van het materiaal
De snijrand wordt afgerond
Laag van 0,12 mm in de laatste lagen
Tekst van de stempel is wazig
Laag van 0,12 mm en lagere snelheid
De wand laat los tussen de lagen
Zet de nozzle 5-10 °C hoger
De mal vervormt door de siliconen
4 wanden en 25% infill, in PETG
Plakt te hard aan het printbed
Zet het printbed 5 °C lager of gebruik een laagje lijmstift

Problemen oplossen

De uitsteker zit vol draadjes
Oorzaak: Vochtig PETG of een te hete nozzle.
Oplossing: Droog het filament op 65 °C gedurende 6 uur en zet de nozzle 5 °C lager.
Blijft het: Verhoog de retractie in je slicer in stappen van 0,5 mm.
Het stuk laat halverwege de print los van het printbed
Oorzaak: Weinig contactoppervlak bij hoge, dunne stukken.
Oplossing: Voeg een brim van 3-5 mm toe en maak het printbed schoon met isopropylalcohol.
Blijft het: Print de eerste laag langzamer en controleer of het printbed goed genivelleerd is.
De lagen van de wand laten los als je drukt
Oorzaak: Te lage temperatuur of een te hoge ventilator voor PETG.
Oplossing: Zet de nozzle 5-10 °C hoger en laat de ventilator op 30-50%.
Blijft het: Ga naar 3 of 4 wanden en controleer of het filament droog is.
De tekst van de stempel is niet leesbaar
Oorzaak: Te dikke laag voor de grootte van de letters.
Oplossing: Print met 0,12 mm laaghoogte en langzamer.
Blijft het: Maak de stempel groter of controleer of “Dunne lijnen verdikken” nog aan staat (dat is standaard zo; de schakelaar zit in “Volledige controle”).
De slicer voegt overal support toe
Oorzaak: Het stuk is gedraaid bij het importeren of bij het heroriënteren in de slicer: de snijrand of de ontwerpkant ligt nu onder.
Oplossing: Importeer de STL opnieuw zoals hij gedownload is, of draai hem: uitstekers met de basis onder, stempels met de ontwerpkant boven.
Blijft het: Zet support uit en bekijk de laagweergave voor je print.
De mal is vervormd bij het vullen met siliconen
Oorzaak: Te weinig wanden of infill voor de druk van de siliconen.
Oplossing: Print hem opnieuw in PETG met 4 wanden en 25% infill.
Blijft het: Verhoog de infill naar 30% en zet de mal tijdens het vullen op een vlakke ondergrond.

Veelgestelde vragen

Werken deze instellingen voor elke printer?
Ze zijn een startpunt voor FDM-printers met een nozzle van 0,4 mm. Elke printer en elk filamentmerk heeft zijn eigen verschillen: pas aan in stappen van 5 °C en van één wand.
Waarom heeft de stempel minder wanden dan de uitsteker?
De stempel is massief en het detail zit aan de voorkant: 2 wanden en 10% infill zijn genoeg. De uitsteker is een dunne wand die druk moet aankunnen, daarom krijgt hij er 3.
Kan ik meerdere uitstekers tegelijk printen?
Ja. Laat minstens 10 mm tussen de stukken en gebruik bij allemaal een brim.
Wat gebeurt er als ik een hele uitsteker op 0,12 mm print?
De snijrand wordt scherper, maar het duurt een stuk langer. Daarom is variabele laaghoogte handig: alleen fijn waar de snijrand zit.
Heb ik een speciale nozzle nodig?
Voor keukenstukken is een nozzle van roestvrij staal beter dan messing. Voor de rest volstaat de standaard nozzle van 0,4 mm.

Klaar om de jouwe te maken?

Upload je afbeelding en krijg binnen seconden een printklare STL.

Mijn stuk maken →

Lees verder

PLA, PETG en TPU vergeleken →Beste filamenten per product →Basisuitsteker →Stempel op maat →
KingsCutter

De meest complete 3D-koekjesuitstekergenerator. Ontworpen voor bakkers, beschikbaar in 15 talen.

Snel contact
Product
  • 3D-editor
  • Tools
  • Bibliotheek
  • Prijzen
  • Hoe het werkt
  • Galerij
Diensten
  • Offerte aanvragen
  • Voor verkopers
  • Affiliates
  • Blog
Juridisch
  • Voorwaarden
  • Privacy
  • Terugbetalingen
  • Vergelijking
  • Veelgestelde vragen
  • Contact

© 2026 KingsCutter · Gemaakt voor bakkers wereldwijd

kingscutter