Mga gabay›PLA, PETG at TPU: alin ang gagamitin sa bawat produkto
MATERYAL 8 minNa-update: Oktubre 2026
PLA, PETG at TPU: alin ang gagamitin sa bawat produkto
Mabilis na sagot
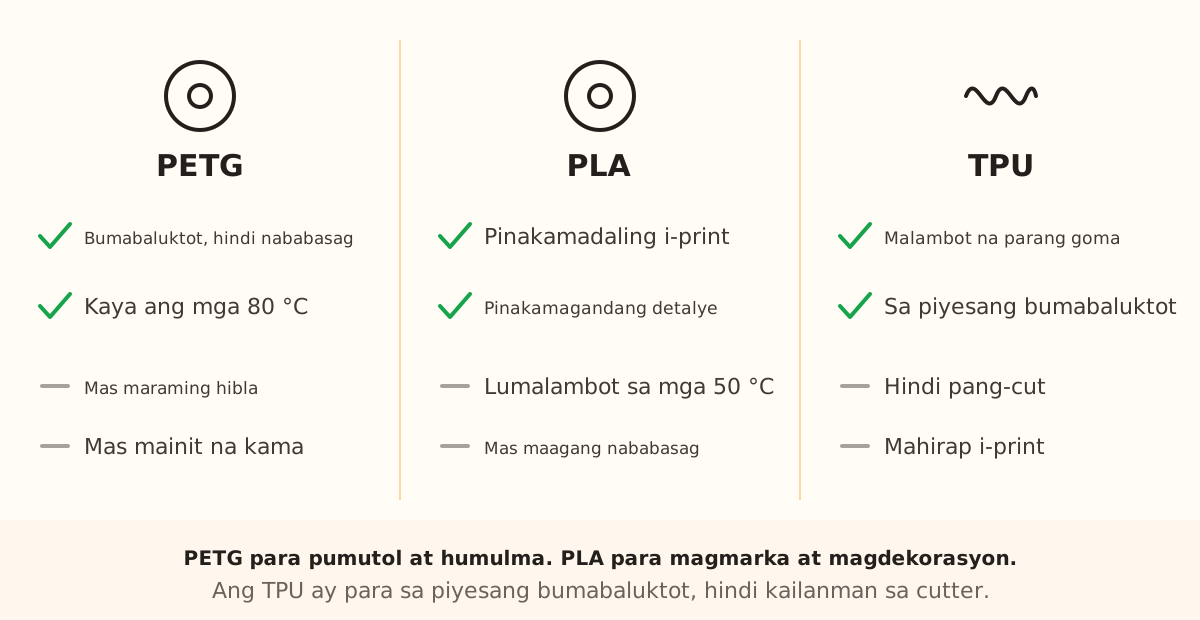
PETG para sa cutter at hulma: kaya ang paghuhugas at bumabaluktot nang hindi nababasag. PLA para sa selyo, pang-emboss at dekorasyon: mas matigas at mas maganda ang detalye. Hindi pang-cut ang TPU: malambot ito at bumabaluktot kasama ng masa.
Ano ang naayos na sa file at ano ang sa materyal
Naayos na sa design
Iisang STL ang gamit para sa PLA, PETG o TPU: sa slicer pinipili ang materyal
Pader na may kapal na mapi-print sa mga karaniwang filament
Mga piyesang ginawa para ma-print nang walang suporta
Mga sukat sa milimetro na hindi nagbabago ayon sa materyal
→ Ikaw ang magpapasya
→Kung aling materyal ang bagay ayon sa kung paano gagamitin ang piyesa
→Na idineklara ng gumawa na food-safe ang filament
→Ang pagpapatuyo nito bago mag-print
→Ang pag-adjust ng temperatura ayon sa 3D printer at brand mo
Ano ang nagbabago sa bawat materyal
Napi-print ang tatlo sa kahit anong FDM printer, pero magkakaiba ang asal nila sa kusina. Ang mahalaga para sa mga produkto namin ay kung gaano sila bumabaluktot, gaano karaming init ang kaya nila at gaano kadaling makuha ang detalye.
Bumabaluktot nang kaunti ang PETG bago mabasag at mas mataas na temperatura ang kaya nito (mga 80 °C): kaya ito ang standard para sa cutter, na madalas diinan at hugasan, at para sa mga hulmang nilalagyan ng silicone.
Mas matigas ang PLA at mas madaling i-print nang may pinong detalye, pero mas maagang nababasag at lumalambot ito kapag lampas 50 °C. Malambot ang TPU na parang goma: bagay sa piyesang kailangang bumaluktot, walang silbi sa pagputol ng masa.
Walang materyal na panalo sa lahat: kaya ng PETG ang diin at init, mas maganda ang detalye ng PLA, at bagay lang ang TPU kapag kailangang bumaluktot ang piyesa.
1
Tingnan kung paano gagamitin ang piyesa
Kung didiinan ito sa masa at madalas huhugasan (cutter, hulma, panulak), kailangan mo ng materyal na bumabaluktot nang hindi nababasag: PETG.
2
Tingnan kung gaano karaming detalye ang kailangan
Kung ang mahalaga ay ang pinong detalye o na hindi bumaluktot ang piyesa (selyo, pang-emboss, stencil, pandekorasyong topper), mas maganda ang resulta ng PLA at mas madali itong i-print.
3
Huwag gumamit ng malambot na materyal sa pagputol
Malambot ang TPU na parang goma: bumabaluktot ito kasama ng masa at hindi pumuputol. Iwan ito para sa mga piyesang kailangang bumaluktot o sumalo ng impact.
Mabilis na tip
Kung nag-aalangan ka sa dalawang materyal, i-print ang parehong maliit na piyesa sa dalawa at subukan sa masa mo.
Nag-iiwan ng hibla ang basang PETG: patuyuin ito bago ang mahalagang batch.
Gumamit ng ibang kulay para sa mga piyesang pangkusina at para sa mga pang-crafts.
Huwag gumamit ng PLA sa kahit anong tatamaan ng higit sa 50 °C.
Katangian
PETG
PLA
Pagbaluktot bago mabasag
Maganda
Kaunti
Temperaturang kaya
~80 °C
~50 °C
Dali ng pag-print
Katamtaman
Mataas
Pinong detalye
Maganda
Napakaganda
Hibla habang nagpi-print
Mas madalas
Kaunti
Madalas na paghuhugas
Kaya
Mas mabilis masira
Produkto
Inirerekomendang materyal
Bakit
Mga cutter (lahat)
PETG
Madalas diinan at hugasan
Cutter + Selyo
PETG
Pumuputol at tumatatak nang may diin
Silicone Mold at Hulma ng Salita
PETG
Kaya ang diin at kaunting init
Pang-emboss
PLA
Kailangang matigas ang manipis na plate
Selyo
PLA o PETG
PLA para sa detalye; PETG para sa mabigat na gamit
Cake Topper
PLA o PETG
PLA para sa dekorasyon; PETG kung didikit sa cream
Stencil
PLA
Patag at manipis na piyesa: hindi nadedeporma ang PLA
Panulak
PETG
Paulit-ulit na gamit sa pagkain
TPU
Bagay sa
Hindi bagay sa
Malambot
Piyesang kailangang bumaluktot o sumalo ng impact
Pagputol ng masa: bumabaluktot ito kasama nito
Mahirap i-print
Mga may karanasan na
Printer na may mahabang Bowden extruder
Pumili ka ng materyal at may hindi gumagana
Nabasag ang PLA na cutter
Lumipat sa PETG: bumabaluktot ito bago mabasag
Bumabaluktot ang PETG na cutter
Itaas ang “Kapal” ng pader sa 1-1.2 mm
May hibla ang PETG na selyo
Patuyuin ang filament o i-print ito sa PLA
Nadeporma ang piyesa nang hugasan
Sobrang init ng tubig: hugasan gamit ang kamay sa maligamgam na tubig
Hindi pumuputol ang TPU na cutter
Inaasahan iyan: malambot ang TPU. Gumamit ng PETG
Pag-aayos ng problema
Nabasag ang PLA na cutter
Sanhi:Matigas ang PLA at nababasag sa matigas na masa o kapag nahulog.
Ayos:I-print ulit ito sa PETG, na bumabaluktot bago mabasag.
Kung nagpapatuloy:Itaas ang “Kapal” ng pader sa 1-1.2 mm.
May hibla at kulang sa detalye ang PETG na selyo
Sanhi:Basa o sobrang init na PETG; bukod dito, mas kaunti ang pinong detalye nito kaysa sa PLA.
Ayos:Patuyuin ang filament sa 65 °C nang 6 na oras o i-print ang selyo sa PLA.
Kung nagpapatuloy:Gumamit ng 0.12 mm na layer at babaan ang nozzle nang 5 °C.
Kumukulot ang PETG na stencil
Sanhi:Mas nadedeporma sa PETG ang patag at manipis na piyesa.
Ayos:I-print ito sa PLA na may kama sa 50-60 °C.
Kung nagpapatuloy:Magdagdag ng brim at babaan ang speed ng unang layer.
Nadeporma ang PLA na piyesa nang hugasan
Sanhi:Lumalambot ang PLA sa mainit na tubig, lampas mga 50 °C.
Ayos:Hugasan gamit ang kamay sa maligamgam na tubig.
Kung nagpapatuloy:Para sa mga piyesang madalas hugasan, lumipat sa PETG.
Hindi pumuputol ng masa ang TPU na cutter
Sanhi:Malambot ang TPU: bumabaluktot ito kasama ng masa.
Ayos:I-print ulit ito sa PETG.
Kung nagpapatuloy:Iwan ang TPU para sa mga piyesang kailangang bumaluktot o sumalo ng impact.
Lumambot ang hulma dahil sa mainit na bagay
Sanhi:PLA na ginamit sa bagay na lampas sa temperaturang kaya nito.
Ayos:Gumamit ng PETG, na kaya ang mga 80 °C.
Kung nagpapatuloy:Hintaying lumamig ang ibinubuhos mo bago gamitin ang hulma.
Mga madalas itanong
PLA o PETG para sa una kong cutter?
PETG kung madalas mo itong gagamitin; PLA kung gusto mo lang subukan ang hugis. Mas madaling i-print ang PLA, pero mas maagang nababasag.
Mas maganda ba ang PLA+ kaysa sa PLA?
Kadalasan medyo hindi gaanong malutong, pero lumalambot pa rin ito sa init. Para sa cutter na madalas gamitin, PETG pa rin ang mas mainam.
Puwede ba akong gumawa ng hulma sa TPU?
Hindi bagay sa mga hulma namin: kailangang matigas ang hulma para makuha ng silicone ang eksaktong hugis. Nadedeporma ang TPU.
Alin ang food-safe?
Nakadepende ito sa mismong filament, hindi sa uri ng plastik: hanapin ang deklarasyon ng gumawa. Ipinapaliwanag ito ng gabay sa mga food-safe na materyales.
E ang ABS?
Hindi namin ito inirerekomenda sa kahit anong dumidikit sa pagkain, at mas mahirap pa itong i-print kaysa sa PETG.
Handa nang gumawa ng sa iyo?
I-upload ang larawan mo at makuha ang print-ready STL sa ilang segundo.