KingsCutter
  • Library
  • Humingi ng presyo
  • Pagpepresyo
  • Calculator
  • Mga Tutorial
Mag-sign inMagsimula nang libre
Mga gabay›Two-part box mold
MOLDE 8 minNa-update: Oktubre 2026

Two-part box mold

Mabilis na sagot

Gumagawa ang Two-part box mold ng matigas na kahong may dalawang kalahati at funnel mula sa 3D model mo para sa wax, sabon, resin o plaster. Default sa Wax: pader 5 mm, bukana 8 mm, dila at uka, uka para sa rubber band.

Ano ang ginagawa ng generator at ano ang hindi

Inaayos ng generator
  • Binabalot ang hugis mo sa kahon na may pader na 5 mm at hinahati ito sa dalawang kalahati sa seam, na may 0.2 mm na luwag sa pagitan nila
  • Binubuksan ang funnel sa takip, na may bukana na 8 mm na bumababa hanggang sa pinakamataas na punto ng lukab
  • Inaayos lang ang bukana, luwag, air vent at pader ayon sa imomolde mo
  • Idinadagdag ang seal ng dalawang kalahati, ang mga uka para sa rubber band at ang mga pry pocket sa seam
  • Kinukuwenta kung gaano karaming materyal ang kailangan ng buhos, sa ml at sa gramo
  • Inuulit ang lukab hanggang 6 na beses nang magkakasunod gamit ang “Mga kopya”, bawat isa ay may sariling funnel
→ Ikaw na ang bahala
  • →Mag-upload ng saradong modelo, walang butas sa ibabaw
  • →Isara ang mga kalahati gamit ang rubber band, turnilyo o trangka bago magbuhos
  • →Maglagay ng mold release kapag resin, at ibuhos ang wax nang mababa at dahan-dahan para hindi pumasok ang hangin
  • →Hintaying tumigas ang materyal at buksan ang mold

Paano gumagana ang kahon

Ang naka-print na kahon ang mold: ibinubuhos mo ang materyal nang diretso sa loob, walang silicone. Binabalot ng dalawang kalahati ang hugis mo na may pader na 5 mm bilang default at naghihiwalay sa seam, na kapag 0 ang “Posisyon ng seam” ay dumadaan sa gitna ng hugis.

Pumapasok ang buhos sa funnel ng takip. Sa base na “Sarado”, may sahig ang kahon; sa base na “Bukas”, lumalabas ang lukab sa paa ng hugis, binabaliktad ang mold at binubuhusan sa bukanang iyon, walang funnel.

Nagkakasya ang mga kalahati dahil sa seal ng dalawang kalahati at isinasara sa paraang pipiliin mo. Ang mga pry pocket, sa seam, ay para mabuksan ang mold sa pamamagitan ng pag-pry.
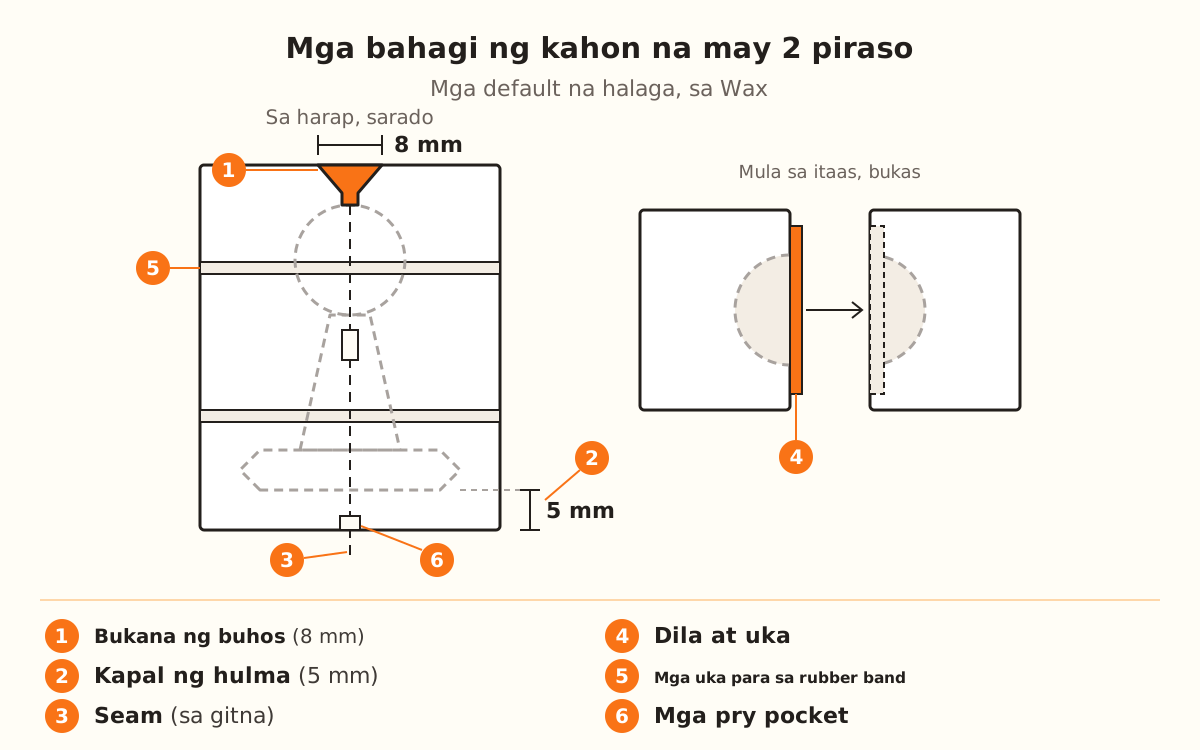
Saradong kahon na tanaw sa harap na may halimbawang hex na piyon sa loob, ang funnel na may bukana na 8 mm, ang pader na 5 mm, ang seam sa gitna, ang mga uka para sa rubber band at ang mga pry pocket; sa tabi, ang dalawang kalahating bukas na tanaw mula sa itaas na may dila at ang uka nito.
Sa pagitan ng dalawang kalahati ay may 0.2 mm na luwag ng fit; taasan ito kung masikip mag-print ang printer mo.
1

Piliin ang produkto

Sa selector, piliin ang “Silicone mold na natatanggal”. May tatak itong STUDIO: libre itong idisenyo, pero para ma-download ito kailangan mo ng Studio plan.

Sa itaas ng panel, nag-aalok ang “Uri ng hulmahan” ng “Kahon” at “Kasyang shell”. Piliin ang “Kahon”: ito ang Two-part box mold, dalawang matigas na kalahati na diretsong binubuhusan mo ng materyal.

2

I-upload ang hugis mo

Gamitin ang “I-upload ang modelo mo (STL, OBJ o 3MF)” sa isang saradong modelo, walang butas sa ibabaw. Hangga't wala kang ina-upload, ang mold ay binubuo gamit ang hugis mula sa “Subukan sa isang halimbawa”: “Hex na piyon” (default), “Bilog (sphere)” o “Diamante”.

Kapag sarili mong file, lalabas ang “Axis pataas” (Z ↑ bilang default): palitan ito kung nakahiga ang modelo pagdating. Ang “Laki ng model” ay mula 25 hanggang 300% (100%).

3

Piliin kung ano ang imomolde mo

Sa “Ano ang hu-hulmahin mo?” may walong opsyon: “Resin”, “Silicone”, “Tsokolate”, “Wax” (default), “Sabon”, “Clay”, “Yeso” at “Semento”. Kapag pumili ka, kusang aayos ang bukana, luwag, air vent at pader; ibinubuod ito ng panel sa ibaba, halimbawa sa Wax: bukana na 8 mm, pader na 5 mm, “walang air vent”.

Kapag nagawa na ang mold, ipinapakita ng panel kung gaano karaming materyal ang ginagamit ng buhos, sa ml at sa gramo. Galing ang mga gramo sa densidad ng materyal; kung iba ang sa iyo, isulat ito sa “Densidad”.

4

Ayusin ang hugis ng kahon

Inililipat ng “Posisyon ng seam” ang hiwa sa pagitan ng mga kalahati mula -40 hanggang 40 mm (0 = gitna). Naglalagay ang “Mga kopya” ng 1 hanggang 6 na lukab nang magkakasunod, na may 8 mm na “Pagitan ng mga piraso”. Ang “Kapal ng hulma” ay mula 2.5 hanggang 12 mm (5 mm).

Nag-aalok ang “Hugis ng hulma” ng “Kubo” (default), “Silindro” o “Naka-angkop”, na sumusunod sa bagay mo sa mga banda at mas kaunting materyal ang nauubos; sa “Naka-angkop”, lalabas ang “Detalye ng kahon” (4, mula 1 hanggang 6). “Hati”: “Patayo”, kaliwa at kanan, o “Pahalang”, ibaba at itaas.

5

Piliin ang base, ang seal at ang pagsasara

Sa “Base”, kapag “Sarado” (default), inaayos mo ang “Ø ng pour hole” (8 mm, mula 3 hanggang 20), ang “Embudo” (“Kono” o “Silindro”), ang “Reserba” kasama ang “Dagdag na materyal” nito (10%, mula 5 hanggang 50) at ang “Mga paa” (5 mm). Kapag “Bukas”, lalabas ang “Mga haligi” (5 × 8 mm). Sa Wax, puwede mong idagdag ang “Butas para sa mitsa” (2.5 mm); laging magagamit ang “Hawakan”.

“Seal ng dalawang kalahati”: “Dila at uka” (default), “Mga pin” o “Mga susi (dome)”. “I-clamp ang mga kalahati gamit ang”: “Rubber band” (default), “Turnilyo” (M3 bilang default), “Mga trangka” o “Wala”.

6

Mag-print, magsara at magbuhos

Magkasama sa isang file ang dalawang kalahati. Sa viewer, ipinapakita ng button na “Paghiwalayin” na magkahiwalay ang mga ito para masuri bago mag-download.

Isara ang mga kalahati, ibuhos sa bukana, hayaang tumigas at buksan ang mold sa mga pry pocket. Sa resin, gumamit ng mold release. Sa wax, gumamit ng PETG at magbuhos nang mababa at dahan-dahan: kapag mula sa mataas, pumapasok ang hangin at may bula ang kandila.

Mabilis na tip
Bago i-upload ang sarili mong file, tingnan muna kung paano lalabas ang kahon gamit ang “Hex na piyon” bilang halimbawa.
Subukan ang “Mga susi (dome)” kung nagagalaw ang mga kalahati: sa mga dome, kusa silang nagsesentro kapag isinara.
Sa “Resin”, may air vent na 2 mm na ang kahon, na nagpapalabas ng naipit na hangin.
Kung malaki ang pag-urong ng materyal mo kapag tumitigas, i-on ang “Reserba” at taasan ang “Dagdag na materyal”.
Kung iniikot mo ang modelo at hindi na tumatama ang bukana sa pinakamataas na punto, ilipat ito gamit ang “X offset ng pour hole” at “Y offset ng pour hole”.
ParameterDefaultSaklaw
Ano ang hu-hulmahin mo?Wax8 materyal
Laki ng model100%25-300%
Posisyon ng seam0 mm-40 hanggang 40 mm
Mga kopya11-6
Pagitan ng mga piraso8 mm3-40 mm
Kapal ng hulma5 mm2.5-12 mm
Hugis ng hulmaKuboKubo, Silindro o Naka-angkop
HatiPatayoPatayo o Pahalang
BaseSaradoSarado o Bukas
Ø ng pour hole8 mm3-20 mm
EmbudoKonoKono o Silindro
Dagdag na materyal (kasama ang Reserba)10%5-50%
Taas ng mga paa5 mm2-20 mm
Lapad × haba ng mga haligi5 × 8 mm3-12 × 3-30 mm
Diyametro ng butas (mitsa)2.5 mm1.5-6 mm
Seal ng dalawang kalahatiDila at ukaDila at uka, Mga pin o Mga susi (dome)
I-clamp ang mga kalahati gamit angRubber bandRubber band, Turnilyo, Mga trangka o Wala
Ø ng air vent0 mm (naka-off)0-5 mm
Luwag ng fit0.2 mm0.05-0.6 mm
Pry pocketNaka-onNaka-on o naka-off
Ano ang hu-hulmahin mo?BukanaPaderAir ventLuwag
Resin8 mm5 mm2 mm0.15 mm
Silicone8 mm5 mm2 mm0.2 mm
Tsokolate10 mm5 mmWala0.2 mm
Wax8 mm5 mmWala0.2 mm
Sabon10 mm5 mmWala0.2 mm
Clay12 mm6 mm2 mm0.25 mm
Yeso12 mm7 mmWala0.25 mm
Semento14 mm7 mm2 mm0.3 mm
PagsasaraSettingDefaultSaklaw
Mga susi (dome)Laki ng mga susi10 mm3-20 mm
Mga susi (dome)Luwag ng mga susi0.5 mm0-1.5 mm
TurnilyoDiyametro ng turnilyo3 mm2-6 mm
TurnilyoDiyametro ng ulo6 mm3-12 mm
TurnilyoTaas ng ulo2 mm1-6 mm
Mga trangkaTaas ng trangka10 mm6-20 mm
Mga trangkaKapal ng trangka4 mm2-6 mm
Mga trangkaLuwag ng trangka0.25 mm0.1-0.8 mm
Mga trangkaDiin ng pagsara0.25 mm0.1-1 mm

Bago magbuhos: ano ang unang gagalawin

Hindi nagsasara ang mga kalahati
Taasan ang “Luwag ng fit” (hanggang 0.6 mm)
Nagagalaw ang mga kalahati kapag isinara
Palitan ang “Seal ng dalawang kalahati” ng “Mga susi (dome)”
May bula ang piraso
Magbuhos nang mababa at dahan-dahan; magdagdag ng “Ø ng air vent” na 0.5 mm o higit pa
May lubog sa itaas ng piraso
I-on ang “Reserba” at taasan ang “Dagdag na materyal”
Hindi naidagdag ang mga trangka
Ibaba ang seam o gumamit ng ibang pagsasara
Mahirap buksan ang mold
Tiyaking naka-on ang “Pry pocket”

Pag-aayos ng problema

Nagbababala ang panel na hindi naidagdag ang mga trangka
Sanhi: Masyadong mababa ang itaas na kalahati para sa mga trangka.
Ayos: Ibaba ang seam gamit ang “Posisyon ng seam”.
Kung tuloy pa rin: Gumamit ng ibang pagsasara sa “I-clamp ang mga kalahati gamit ang”: “Rubber band” o “Turnilyo”.
Hindi nagawa ang butas para sa mitsa
Sanhi: Hindi dumadaan ang hugis sa lugar kung saan dadaan ang mitsa: ang gitna ng bukana.
Ayos: Ilipat ang bukana gamit ang “X offset ng pour hole” o “Y offset ng pour hole” sa “Mga advanced na setting”.
Kung tuloy pa rin: Iikot ang hugis gamit ang “Axis pataas”.
Hindi nagsasara ang dalawang kalahati
Sanhi: Mas masikip mag-print ang printer kaysa sa “Luwag ng fit” na 0.2 mm.
Ayos: Taasan ang “Luwag ng fit”, mula 0.05 hanggang 0.6 mm.
Kung tuloy pa rin: Sa “Mga susi (dome)”, taasan din ang “Luwag ng mga susi” (0.5 mm bilang default).
May bula ang kandila
Sanhi: Mula sa mataas bumagsak ang wax at nagdala ng hangin.
Ayos: Magbuhos nang mababa at dahan-dahan, dikit sa pader.
Kung tuloy pa rin: Magdagdag ng “Ø ng air vent”: mula 0.5 mm, may inuukit na manipis na daluyan sa kabilang gilid ng bukana.
Lubog ang itaas ng piraso
Sanhi: Umuurong ang materyal habang tumitigas at walang pandagdag.
Ayos: I-on ang “Reserba”: isang maliit na sisidlan sa ibabaw ng takip na may dagdag na materyal na bumababa at pumupuno sa piraso.
Kung tuloy pa rin: Taasan ang “Dagdag na materyal” (mula 5 hanggang 50%).
Hindi tumatama ang bukana sa pinakamataas na punto ng hugis
Sanhi: Iniikot mo ang modelo at napunta sa ibang lugar ang pinakamataas na punto.
Ayos: Ilipat ang bukana gamit ang “X offset ng pour hole” at “Y offset ng pour hole” (mula -40 hanggang 40 mm).
Kung tuloy pa rin: Subukan ang ibang “Axis pataas” para mapunta sa itaas ang pinakamataas na punto.
Mas gusto kong hindi gumamit ng rubber band
Sanhi: Sa “Rubber band”, may mga uka sa paligid ang kahon at nakasalalay sa mga rubber band ang pagsasara.
Ayos: Palitan ang “I-clamp ang mga kalahati gamit ang” ng “Mga trangka”, na sumasara nang pinipisil, o ng “Turnilyo”.
Kung tuloy pa rin: Sa “Turnilyo”, ang butas ay may 0.4 mm na luwag at sa kabilang gilid ay may hexagonal na puwang para sa nut.
Hindi ko makita ang kahon sa selector
Sanhi: Nasa loob ng “Silicone mold na natatanggal” ang kahon, kasama ang “Kasyang shell”.
Ayos: Piliin ang “Silicone mold na natatanggal” at, sa “Uri ng hulmahan”, ang “Kahon”.
Kung tuloy pa rin: Kapag nagpalit ka ng uri, nananatili ang hugis at ang materyal.

Mga madalas itanong

Anong plan ang kailangan ko?
Ang Studio plan. Puwede mong idisenyo at tingnan ang mold nang walang plan; hinihingi ang plan kapag magdo-download.
Ano ang pagkakaiba ng “Kahon” at “Kasyang shell”?
Sa kahon, diretso mong ibinubuhos sa loob ang wax, sabon, resin o plaster at saka mo ito bubuksan. Ang shell ay yumayakap sa bagay mo: nagbubuhos ka ng silicone sa pagitan ng dalawa at flexible na mold ang lalabas.
Anong mga file ang puwede kong i-upload?
STL, OBJ o 3MF, ng saradong modelo, walang butas sa ibabaw.
Puwede ba akong magbuhos ng ilang piraso nang sabay?
Oo. Naglalagay ang “Mga kopya” ng 1 hanggang 6 na magkaparehong lukab nang magkakasunod; bawat isa ay may sariling funnel, air vent at reserba.
Anong filament ang gagamitin ko sa pag-print?
PETG. Sa wax, mas kaya ng PETG ang mainit na wax kaysa sa PLA.

Handa nang gumawa ng sa iyo?

I-upload ang larawan mo at makuha ang print-ready STL sa ilang segundo.

Gawin ang box mold ko →

Magpatuloy sa pagbabasa

Molde ng Plaster →Silicone Mold →Mga print setting para sa bawat produkto →
KingsCutter

Ang pinaka-kumpletong 3D cutter generator. Dinisenyo para sa mga nagbe-bake, available sa 15 wika.

Mabilis na contact
produkto
  • 3D na Editor
  • Mga Tool
  • Library
  • Pagpepresyo
  • Paano Gumagana
  • Galerya
Mga serbisyo
  • Humingi ng presyo
  • Para sa mga nagbebenta
  • Mga kaakibat
  • Blog
Legal
  • Mga tuntunin
  • Pagkapribado
  • Refund
  • Paghahambing
  • FAQ
  • Makipag-ugnayan

© 2026 KingsCutter · Ginawa para sa mga panadero sa buong mundo

kingscutter