KingsCutter
  • Bibliothek
  • Angebot anfordern
  • Preise
  • Rechner
  • Anleitungen
AnmeldenKostenlos starten
Anleitungen›Druckeinstellungen nach Produkt
DRUCK 10 minAktualisiert: Oktober 2026

Druckeinstellungen nach Produkt

Kurzantwort

Fast alle Ausstecher gelingen in PETG mit 0,2 mm Schichthöhe, 3 Wänden und 15 % Füllung, Basis auf dem Druckbett. Stempel und Präger brauchen 0,12 mm; Formen 4 Wände und 25 % Füllung.

Was die Datei regelt und was der Slicer

Steckt schon in der STL
  • Wände mit druckbarer Stärke: Der Editor setzt die Wand des Ausstechers nie unter 0,6 mm
  • Teile, die fertig zum Drucken ausgerichtet ankommen: jedes auf dem Druckbett liegend, ohne Stützstrukturen
  • Ein einziges geschlossenes Teil pro Produkt (oder mehrere getrennte Teile bei den Kits)
  • Exakte Maße in Millimetern: Der Slicer muss nichts skalieren
→ Entscheidest du im Slicer
  • →Material, Temperaturen und Geschwindigkeit passend zu deinem Filament und Drucker
  • →Schichthöhe, Wände und Füllung (die Tabellen unten geben den Ausgangspunkt)
  • →Das Teil nur bei Bedarf neu ausrichten: Die STL kommt schon mit jedem Teil auf dem Druckbett, in Druckposition
  • →Brim, Lüfter und weitere Haftungseinstellungen
1

Such dein Produkt in der Tabelle

Die Tabellen unten gruppieren die Produkte nach Familie: Ausstecher, Teile, die prägen oder stempeln, sowie Formen und Deko. Jede Zeile nennt Material, Schicht, Wände und Füllung und wie das Teil auf dem Druckbett liegt.

2

Lade das Material und seine Temperaturen

PETG: Düse auf 230-250 °C, Druckbett auf 70-80 °C, Lüfter auf 30-50 %. PLA: Düse auf 190-220 °C, Druckbett auf 50-60 °C, Lüfter auf 100 %.

Trockne PETG vor dem Drucken (65 °C für 6 Stunden in einem Filamenttrockner): Feucht macht es Blasen, Fäden und schlecht verbundene Schichten.

3

Leg Schicht, Wände und Füllung fest

Für Ausstecher 0,2 mm Schichthöhe, 3 Wände und 15 % Füllung. Für Stempel und Präger 0,12 mm Schichthöhe: Details und Text werden viel schärfer.

Für Formen, in die Silikon oder Schokolade kommt, 4 Wände und 25 % Füllung: Das Teil muss Druck aushalten, ohne sich zu verformen.

4

Richte das Teil aus und lass die Stützen weg

Ausstecher: Basis auf dem Druckbett, Schneide nach oben. Stempel: Motivseite nach oben. Präger: Platte auf dem Druckbett, Wände nach oben.

Keines dieser Produkte braucht Stützstrukturen, wenn es richtig ausgerichtet ist. Fügt der Slicer sie von selbst hinzu, prüf die Ausrichtung, bevor du sie abschaltest.

5

Sichere die erste Schicht

Hohe, dünne Teile wie Ausstecher lösen sich leicht. Ein Brim von 3-5 mm hält sie fest und lässt sich nach dem Druck von Hand entfernen. Beim Sandwich-Ausstecher ist der Brim fast Pflicht.

Druck die erste Schicht langsamer und reinige das Druckbett vor dem Start mit Isopropylalkohol.
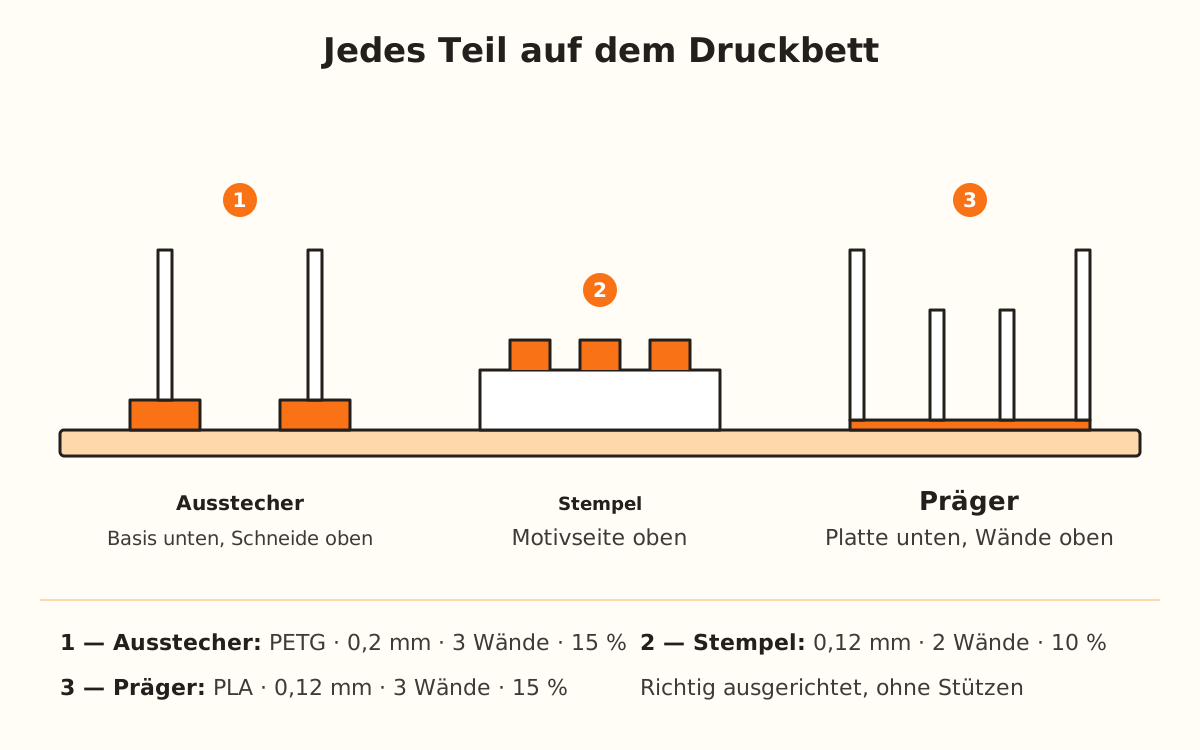
Ausstecher, Stempel und Präger von der Seite auf dem Druckbett, jeweils in der richtigen Ausrichtung.
Die Ausrichtung entscheidet, ob Stützstrukturen nötig sind: Liegen Basis, Motivseite oder Platte richtig auf, braucht keines dieser Teile welche.
Schnelle Tipps
Trockne PETG vor dem Drucken: Das ist der Unterschied zwischen einem sauberen Ausstecher und einem voller Fäden.
Kann dein Slicer variable Schichthöhe, nimm 0,12 mm nur für die letzten Schichten der Schneide und 0,2 mm für den Rest.
Brim von 3-5 mm bei jedem hohen, dünnen Teil: kostet kaum Filament.
Druck zuerst einen kleinen Ausstecher (50-60 mm) zum Kalibrieren, bevor das große Teil dran ist.
Haftet PETG zu stark auf dem Glasbett, senk das Druckbett um 5 °C.
AusstecherMaterial · Schicht · Wände · FüllungAuf dem Druckbett
AusstecherPETG · 0,2 mm · 3 · 15 %Basis unten
Größen-SetPETG · 0,2 mm · 3 · 15 %Basis unten
Multi-AusstecherPETG · 0,2 mm · 3 · 15 %Basis unten
MehrteiligPETG · 0,2 mm · 3 · 15 %Basis unten
Sandwich-AusstecherPETG · 0,2 mm · 3 · 15 %Basis unten, mit Brim
Gefülltes KitPETG · 0,2 mm · 3 · 15 %Basis unten
Prägen und stempelnMaterial · Schicht · Wände · FüllungAuf dem Druckbett
PrägerPLA · 0,12 mm · 3 · 15 %Platte unten
StempelPLA oder PETG · 0,12 mm · 2 · 10 %Motiv oben
Pralinen-StempelPLA oder PETG · 0,12 mm · 2 · 10 %Motiv oben
TexturwalzePETG · 0,12-0,2 mm · 3 · 10 %Ohne Stützen
Formen und DekoMaterial · Schicht · Wände · FüllungAuf dem Druckbett
SilikonformPETG · 0,2 mm · 4 · 25 %Basis unten
WortformPETG · 0,2 mm · 4 · 25 %Basis unten
TortenaufsatzPLA oder PETG · 0,2 mm · 3 · 15 %Flach, ohne Stützen
SchablonePLA · 0,2 mm · 2 · 5 %Flach, ohne Stützen
AuswerferPETG · 0,2 mm · 3 · 15 %Ohne Stützen
TemperaturenPETGPLA
Düse230-250 °C190-220 °C
Druckbett70-80 °C50-60 °C
Lüfter30-50 %100 %
Geschwindigkeit40-60 mm/s50-80 mm/s
Vorher trocknen65 °C · 6 h45 °C · 4 h

Der Fehler, den du siehst, und was du zuerst einstellst

Feine Fäden zwischen den Teilen
Filament trocknen und Düse um 5 °C senken
Die Ecken heben sich
Brim von 3-5 mm und Druckbett auf Materialtemperatur
Die Schneide wird rund
0,12 mm Schichthöhe in den letzten Schichten
Stempeltext unscharf
0,12 mm Schichthöhe und langsamer drucken
Die Wand trennt sich in Schichten
Düsentemperatur um 5-10 °C erhöhen
Die Form verformt sich mit Silikon
4 Wände und 25 % Füllung, in PETG
Haftet zu stark auf dem Druckbett
Druckbett um 5 °C senken oder eine Schicht Klebestift auftragen

Fehlerbehebung

Der Ausstecher ist voller Fäden
Ursache: Feuchtes PETG oder zu heiße Düse.
Lösung: Trockne das Filament bei 65 °C für 6 Stunden und senk die Düse um 5 °C.
Wenn es bleibt: Erhöhe den Retract im Slicer in Schritten von 0,5 mm.
Das Teil löst sich mitten im Druck vom Druckbett
Ursache: Wenig Auflagefläche bei hohen, dünnen Teilen.
Lösung: Füge einen Brim von 3-5 mm hinzu und reinige das Druckbett mit Isopropylalkohol.
Wenn es bleibt: Druck die erste Schicht langsamer und prüf die Nivellierung des Druckbetts.
Die Schichten der Wand trennen sich beim Drücken
Ursache: Zu niedrige Temperatur oder zu starker Lüfter für PETG.
Lösung: Erhöhe die Düse um 5-10 °C und lass den Lüfter auf 30-50 %.
Wenn es bleibt: Geh auf 3 oder 4 Wände und prüf, ob das Filament trocken ist.
Der Stempeltext ist nicht lesbar
Ursache: Schicht zu dick für die Größe der Buchstaben.
Lösung: Druck mit 0,12 mm Schichthöhe und langsamer.
Wenn es bleibt: Vergrößere den Stempel oder prüf, ob „Dünne Linien verdicken“ noch an ist (standardmäßig ja; der Schalter liegt unter „Volle Kontrolle“).
Der Slicer fügt überall Stützstrukturen hinzu
Ursache: Das Teil wurde beim Import oder beim Neuausrichten im Slicer gedreht: Schneide oder Motivseite liegt jetzt unten.
Lösung: Importiere die STL so, wie sie heruntergeladen wurde, oder dreh sie: Ausstecher mit der Basis nach unten, Stempel mit der Motivseite nach oben.
Wenn es bleibt: Schalte die Stützen ab und prüf vor dem Druck die Schichtvorschau.
Die Form hat sich beim Befüllen mit Silikon verformt
Ursache: Zu wenige Wände oder zu wenig Füllung für den Druck des Silikons.
Lösung: Druck sie in PETG mit 4 Wänden und 25 % Füllung neu.
Wenn es bleibt: Erhöhe die Füllung auf 30 % und stell die Form beim Befüllen auf eine ebene Fläche.

Häufige Fragen

Passen diese Einstellungen für jeden Drucker?
Sie sind ein Ausgangspunkt für FDM-Drucker mit 0,4-mm-Düse. Jeder Drucker und jede Filamentmarke ist etwas anders: Justiere in Schritten von 5 °C und einer Wand.
Warum hat der Stempel weniger Wände als der Ausstecher?
Der Stempel ist massiv und das Detail sitzt auf der Motivseite: 2 Wände und 10 % Füllung reichen. Der Ausstecher ist eine dünne Wand, die Druck aushalten muss, deshalb hat er 3.
Kann ich mehrere Ausstecher zusammen drucken?
Ja. Lass mindestens 10 mm zwischen den Teilen und nimm bei allen einen Brim.
Was passiert, wenn ich einen Ausstecher komplett mit 0,12 mm drucke?
Die Schneide wird schärfer, aber der Druck dauert deutlich länger. Deshalb lohnt sich die variable Schichthöhe: fein nur dort, wo die Schneide ist.
Brauche ich eine spezielle Düse?
Für Küchenteile ist eine Edelstahldüse statt Messing zu empfehlen. Für den Rest reicht die serienmäßige 0,4-mm-Düse.

Bereit für dein eigenes?

Lade dein Bild hoch und erhalte in Sekunden ein druckfertiges STL.

Mein Teil erstellen →

Weiterlesen

PLA, PETG und TPU im Vergleich →Die besten Filamente für jedes Produkt →Einfacher Ausstecher →Individueller Stempel →
KingsCutter

Der umfassendste 3D-Ausstecher-Generator. Für Hobbybäckerinnen entwickelt, verfügbar in 15 Sprachen.

Schnellkontakt
Produkt
  • 3D-Editor
  • Werkzeuge
  • Bibliothek
  • Preise
  • So funktioniert's
  • Galerie
Dienstleistungen
  • Angebot anfordern
  • Für Verkäufer
  • Partnerprogramm
  • Blog
Rechtliches
  • Nutzungsbedingungen
  • Datenschutz
  • Rückerstattungen
  • Vergleich
  • FAQ
  • Kontakt

© 2026 KingsCutter · Gemacht für Bäckerinnen weltweit

kingscutter