KingsCutter
  • Bibliotek
  • Bed om tilbud
  • Prissætning
  • Beregner
  • Vejledninger
Log indStart gratis
Guider›Printindstillinger for hvert produkt
PRINT 10 minOpdateret: Oktober 2026

Printindstillinger for hvert produkt

Hurtigt svar

Næsten alle udstikkere bliver gode med PETG, 0,2 mm laghøjde, 3 vægge og 15 % fyld, med bunden mod byggepladen. Stempler og prægeudstikkere kræver 0,12 mm lag; formene 4 vægge og 25 % fyld.

Hvad filen klarer, og hvad sliceren klarer

Klaret på forhånd i STL-filen
  • Vægge med en tykkelse, der kan printes: designeren går aldrig under 0,6 mm på udstikkerens væg
  • Emnerne kommer orienteret til print: hvert emne ligger på byggepladen, uden support
  • Ét enkelt lukket emne pr. produkt (eller flere separate i sættene)
  • Præcise mål i millimeter: sliceren skal ikke skalere noget
→ Det bestemmer du i sliceren
  • →Materiale, temperaturer og hastighed efter dit filament og din 3D-printer
  • →Laghøjde, vægge og fyld (tabellerne nedenfor giver et udgangspunkt)
  • →At vende emnet, kun hvis det er nødvendigt: STL-filen kommer allerede med hvert emne liggende på byggepladen, i printposition
  • →Brim, blæser og andre indstillinger for vedhæftning
1

Find dit produkt i tabellen

Tabellerne nedenfor grupperer produkterne efter familie: udstikkere, emner der præger eller stempler, samt forme og pynt. Hver række viser materiale, lag, vægge og fyld, og hvordan emnet skal ligge på byggepladen.

2

Indlæs materialet og dets temperaturer

PETG: dyse på 230–250 °C, byggeplade på 70–80 °C, blæser på 30–50 %. PLA: dyse på 190–220 °C, byggeplade på 50–60 °C, blæser på 100 %.

Tør PETG før print (65 °C i 6 timer i en filamenttørrer): fugtigt PETG giver bobler, tråde og lag, der ikke hænger godt sammen.

3

Vælg lag, vægge og fyld

Til udstikkere: 0,2 mm laghøjde, 3 vægge og 15 % fyld. Til stempler og prægeudstikkere: 0,12 mm laghøjde: detaljer og tekst bliver meget skarpere.

Til forme, der skal fyldes med silikone eller chokolade: 4 vægge og 25 % fyld: emnet skal kunne tåle tryk uden at blive deformt.

4

Orientér emnet og fjern supporten

Udstikkere: med bunden mod byggepladen og æggen opad. Stempler: med designsiden opad. Prægeudstikker: med pladen mod byggepladen og væggene opad.

Ingen af disse produkter har brug for support, hvis de er orienteret rigtigt. Hvis sliceren selv tilføjer support, så tjek orienteringen, før du slår den fra.

5

Sørg for et godt første lag

Høje, tynde emner, som udstikkere, slipper let. En brim på 3–5 mm holder dem fast og pilles af i hånden bagefter. På Sandwich-udstikker er brim næsten et must.

Print første lag langsommere, og rengør byggepladen med isopropylalkohol, før du starter.
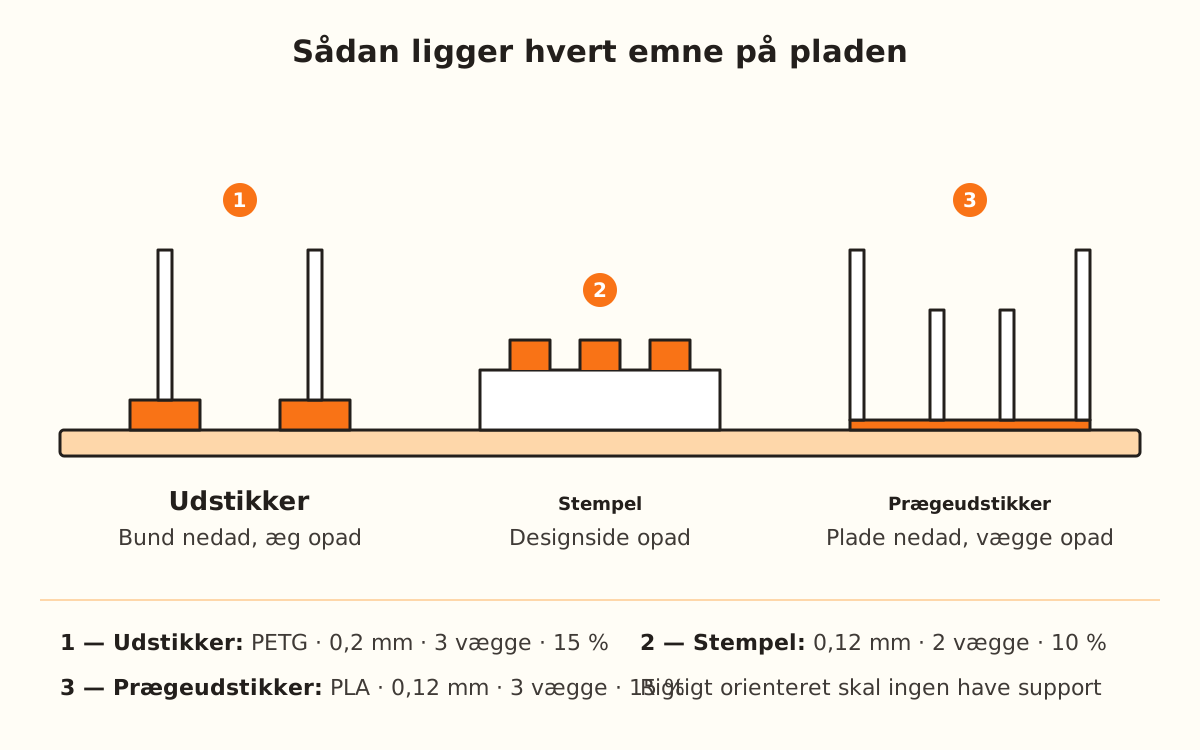
Udstikker, stempel og prægeudstikker set fra siden på printerens byggeplade, hver i den rigtige orientering.
Orienteringen afgør, om der skal support til: med bunden, forsiden eller pladen rigtigt placeret har ingen af disse emner brug for det.
Hurtige tips
Tør PETG før print: det er forskellen på en ren udstikker og en fuld af tråde.
Hvis din slicer har variabel laghøjde, så brug 0,12 mm kun i de sidste lag ved æggen og 0,2 mm i resten.
Brim på 3–5 mm på alle høje, tynde emner: det koster næsten intet filament.
Print først en lille udstikker (50–60 mm) for at kalibrere før det store emne.
Hvis PETG sidder for godt fast på glaspladen, så sænk byggepladen med 5 °C.
UdstikkereMateriale · lag · vægge · fyldPå byggepladen
UdstikkerPETG · 0,2 mm · 3 · 15 %Bunden nedad
StørrelsessætPETG · 0,2 mm · 3 · 15 %Bunden nedad
MultiudstikkerPETG · 0,2 mm · 3 · 15 %Bunden nedad
FlerdeltPETG · 0,2 mm · 3 · 15 %Bunden nedad
Sandwich-udstikkerPETG · 0,2 mm · 3 · 15 %Bunden nedad, med brim
Fyldt sætPETG · 0,2 mm · 3 · 15 %Bunden nedad
Præger og stemplerMateriale · lag · vægge · fyldPå byggepladen
PrægeudstikkerPLA · 0,12 mm · 3 · 15 %Pladen nedad
StempelPLA eller PETG · 0,12 mm · 2 · 10 %Siden opad
TrøffelformPLA eller PETG · 0,12 mm · 2 · 10 %Siden opad
TeksturrullePETG · 0,12–0,2 mm · 3 · 10 %Uden support
Forme og pyntMateriale · lag · vægge · fyldPå byggepladen
SilikoneformPETG · 0,2 mm · 4 · 25 %Bunden nedad
OrdformPETG · 0,2 mm · 4 · 25 %Bunden nedad
KagetopperPLA eller PETG · 0,2 mm · 3 · 15 %Fladt, uden support
StencilPLA · 0,2 mm · 2 · 5 %Fladt, uden support
EjektorPETG · 0,2 mm · 3 · 15 %Uden support
TemperaturerPETGPLA
Dyse230–250 °C190–220 °C
Byggeplade70–80 °C50–60 °C
Blæser30–50 %100 %
Hastighed40–60 mm/s50–80 mm/s
Tørring først65 °C · 6 t45 °C · 4 t

Fejlen du ser, og hvad du justerer først

Tynde tråde mellem delene
Tør filamentet og sænk dysen med 5 °C
Hjørnerne løfter sig
Brim på 3–5 mm og byggeplade på materialets temperatur
Æggen bliver afrundet
0,12 mm laghøjde i de sidste lag
Stemplets tekst er sløret
0,12 mm laghøjde og lavere hastighed
Væggen skiller mellem lagene
Hæv dysetemperaturen med 5–10 °C
Formen bliver deform af silikonen
4 vægge og 25 % fyld, i PETG
Det sidder for godt fast på byggepladen
Sænk byggepladen med 5 °C, eller brug et lag limstift

Fejlfinding

Udstikkeren bliver fuld af tråde
Årsag: Fugtigt PETG eller for varm dyse.
Løsning: Tør filamentet ved 65 °C i 6 timer, og sænk dysen med 5 °C.
Hvis det fortsætter: Øg retraktionen i din slicer med 0,5 mm ad gangen.
Emnet slipper byggepladen midt i printet
Årsag: For lille kontaktflade på høje, tynde emner.
Løsning: Tilføj en brim på 3–5 mm, og rengør byggepladen med isopropylalkohol.
Hvis det fortsætter: Print første lag langsommere, og tjek nivelleringen af byggepladen.
Lagene i væggen skiller, når du trykker
Årsag: For lav temperatur eller for høj blæser til PETG.
Løsning: Hæv dysen med 5–10 °C, og lad blæseren stå på 30–50 %.
Hvis det fortsætter: Gå op til 3 eller 4 vægge, og tjek at filamentet er tørt.
Stemplets tekst kan ikke læses
Årsag: For tykt lag i forhold til bogstavernes størrelse.
Løsning: Print med 0,12 mm laghøjde og langsommere.
Hvis det fortsætter: Gør stemplet større, eller tjek at »Fortyk tynde linjer« stadig er slået til (det er standard; kontakten ligger i »Fuld kontrol«).
Sliceren tilføjer support overalt
Årsag: Emnet blev drejet ved import eller ved omorientering i sliceren: æggen eller designsiden endte nedad.
Løsning: Importér STL-filen igen, som den downloades, eller drej den: udstikkere med bunden nedad, stempler med designsiden opad.
Hvis det fortsætter: Slå support fra, og tjek lagvisningen før print.
Formen blev deform, da den blev fyldt med silikone
Årsag: For få vægge eller for lidt fyld til silikonens tryk.
Løsning: Print den igen i PETG med 4 vægge og 25 % fyld.
Hvis det fortsætter: Hæv fyldet til 30 %, og stil formen på en plan flade, mens du fylder den.

Ofte stillede spørgsmål

Virker disse indstillinger på alle 3D-printere?
De er et udgangspunkt for FDM-printere med 0,4 mm dyse. Hver printer og hvert filamentmærke har sine forskelle: justér 5 °C og én væg ad gangen.
Hvorfor har stemplet færre vægge end udstikkeren?
Stemplet er massivt, og detaljerne sidder på forsiden: 2 vægge og 10 % fyld er nok. Udstikkeren er en tynd væg, der skal tåle tryk, derfor har den 3.
Kan jeg printe flere udstikkere på én gang?
Ja. Hold mindst 10 mm mellem emnerne, og brug brim på dem alle.
Hvad sker der, hvis jeg printer hele udstikkeren med 0,12 mm?
Æggen bliver skarpere, men det tager meget længere tid. Derfor er variabel laghøjde en god idé: tyndt kun der, hvor æggen er.
Skal jeg bruge en særlig dyse?
Til køkkenemner er en dyse i rustfrit stål bedre end messing. Til resten er standarddysen på 0,4 mm nok.

Klar til at lave din egen?

Upload dit billede og få en printklar STL på sekunder.

Lav mit emne →

Læs videre

PLA, PETG og TPU sammenlignet →De bedste filamenter til hvert produkt →Enkel udstikker →Personligt stempel →
KingsCutter

Den mest komplette generator til 3D-kageudstikkere. Designet til bagere, tilgængelig på 15 sprog.

Hurtig kontakt
Produkt
  • 3D-editor
  • Værktøjer
  • Bibliotek
  • Prissætning
  • Sådan fungerer det
  • Galleri
Tjenester
  • Bed om tilbud
  • For sælgere
  • Tilknyttede virksomheder
  • Blog
Juridisk
  • Vilkår
  • Privatliv
  • Refusioner
  • Sammenligning
  • Ofte stillede spørgsmål
  • Kontakte

© 2026 KingsCutter · Lavet til bagere over hele verden

kingscutter